

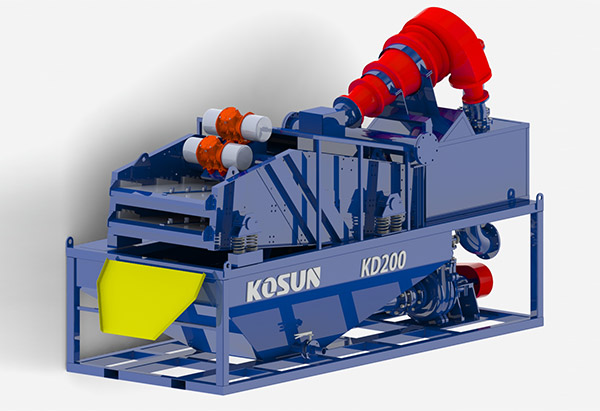
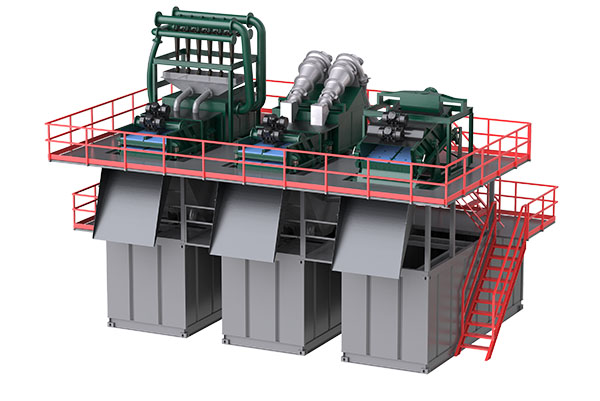
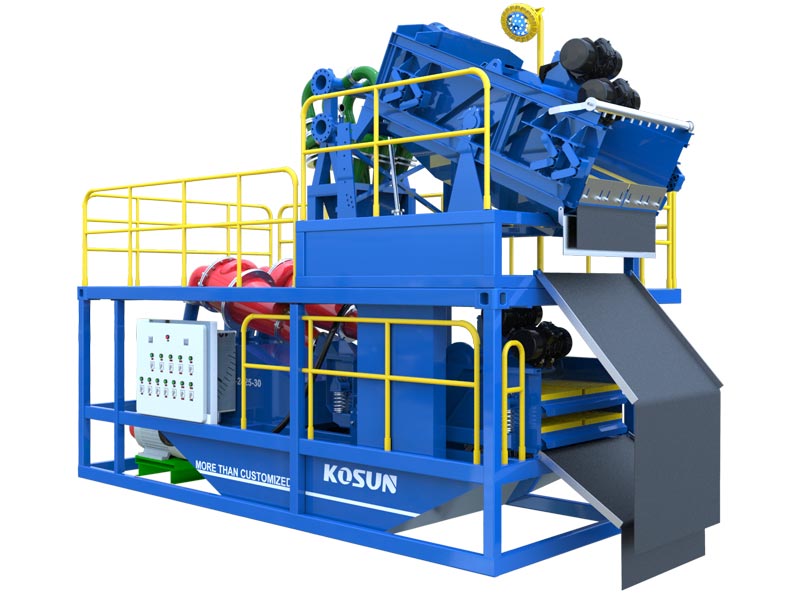
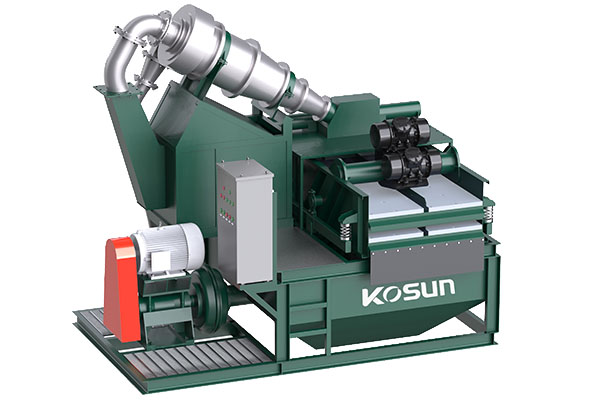
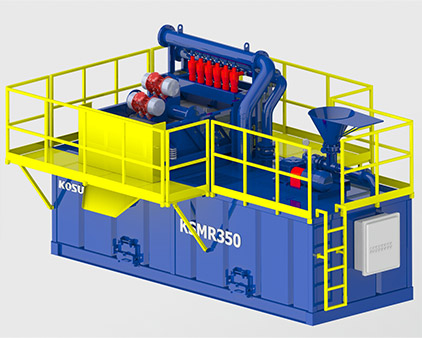
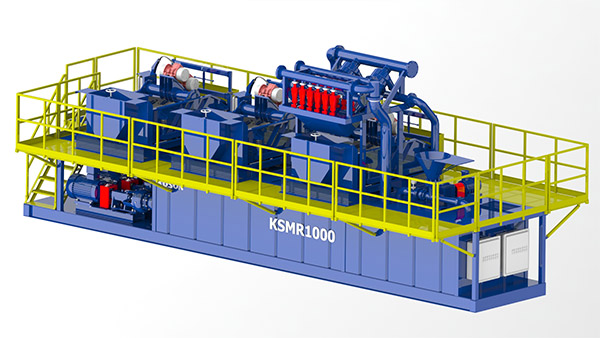
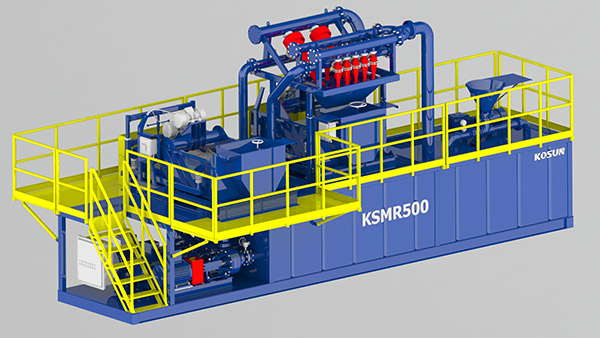
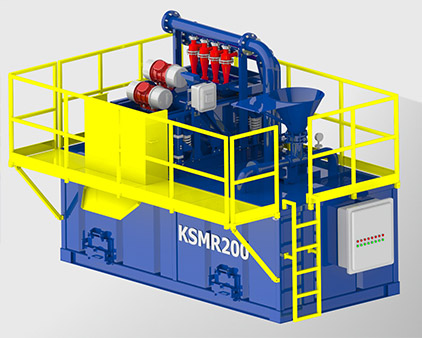
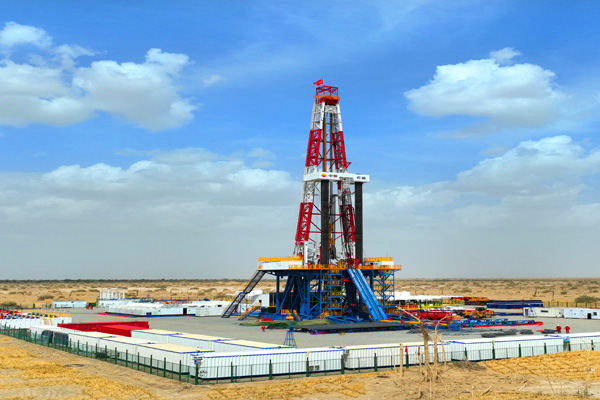
在井场工作过的朋友都知道,一口井打下来,钻井液的成本能占到总成本相当比例,而钻井液中的加重材料重晶石又是最花钱的部分。而面对成本高昂的钻井液,显然不可能用一次就扔掉。因此,所有的井队都会选择回收钻井液。这样做不仅能控制成本,还能环保达标。
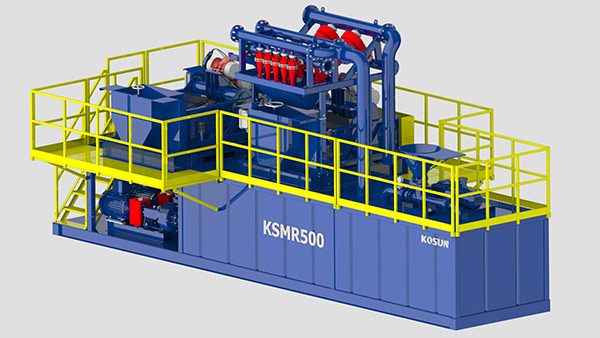
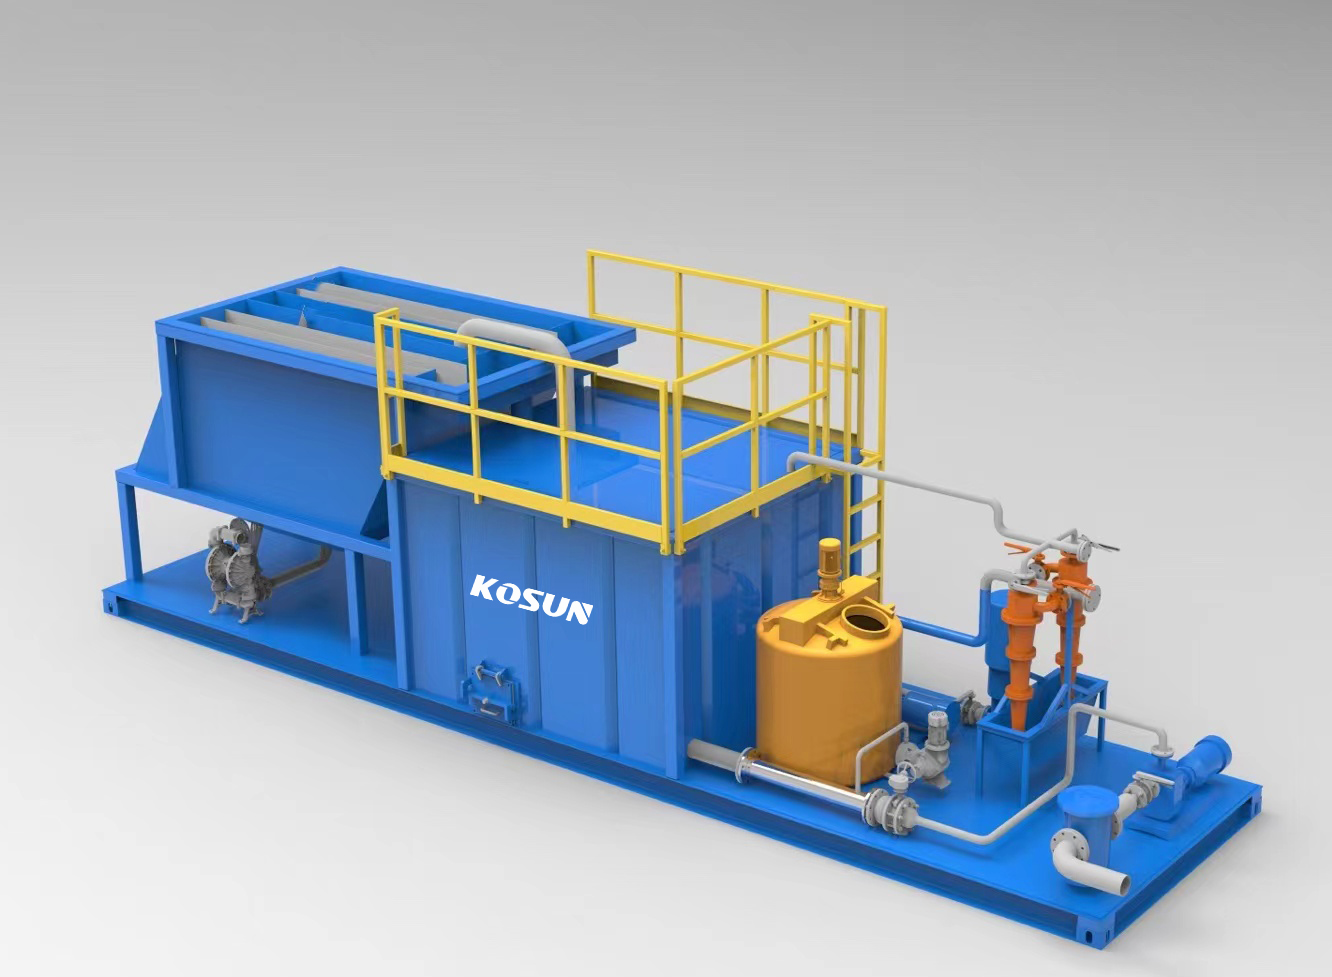
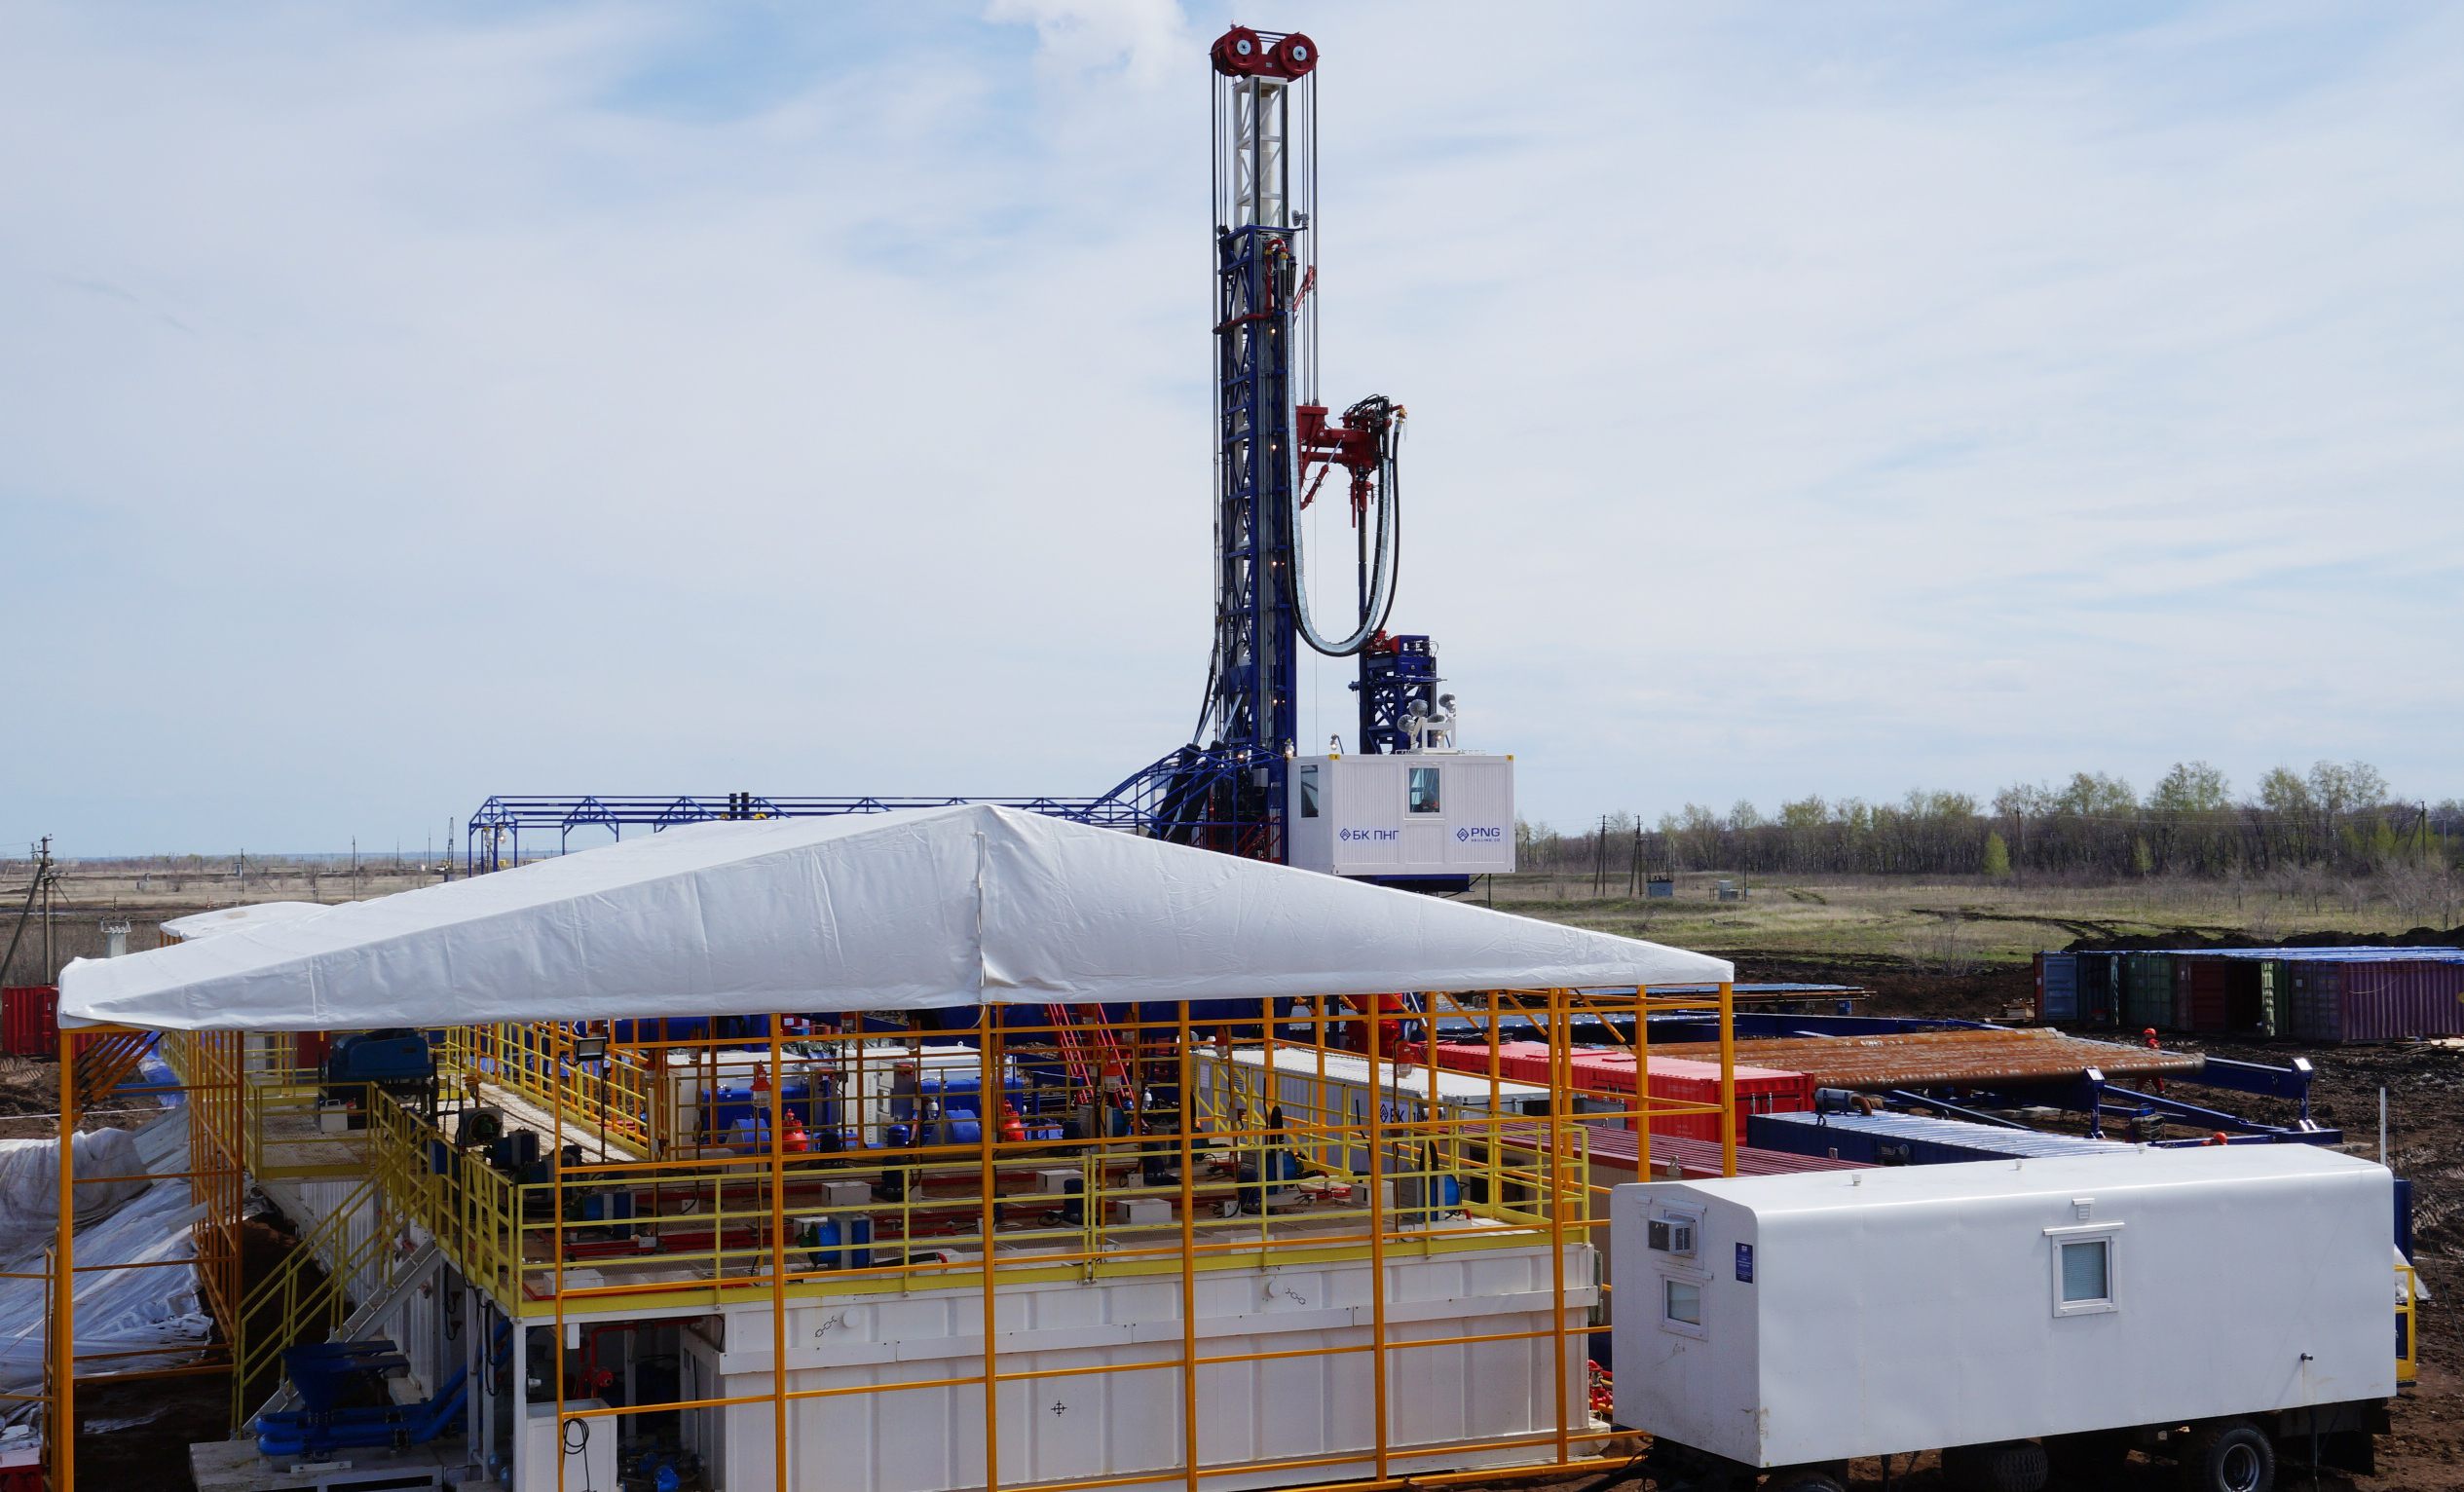
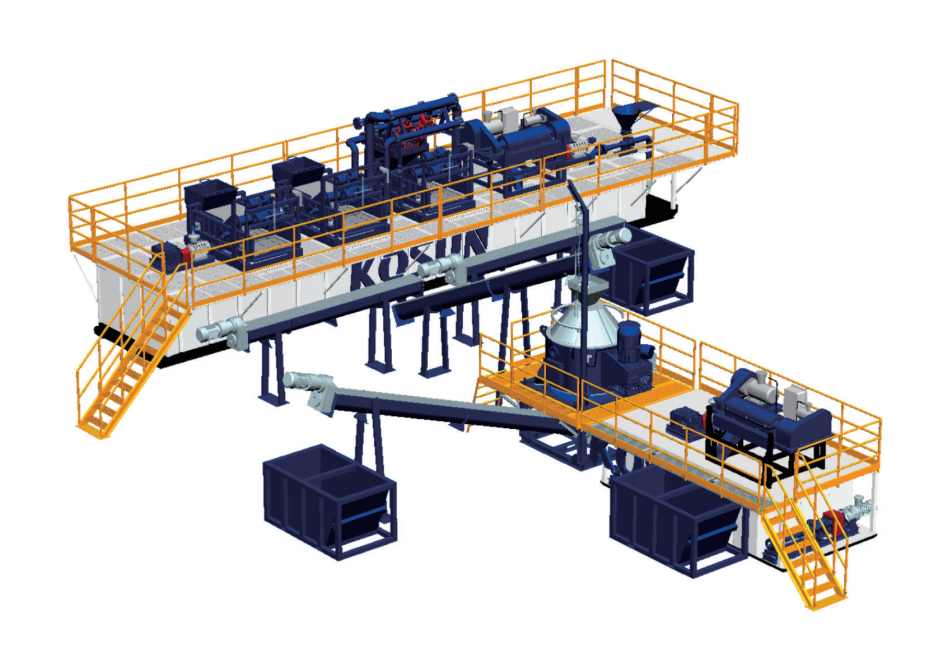
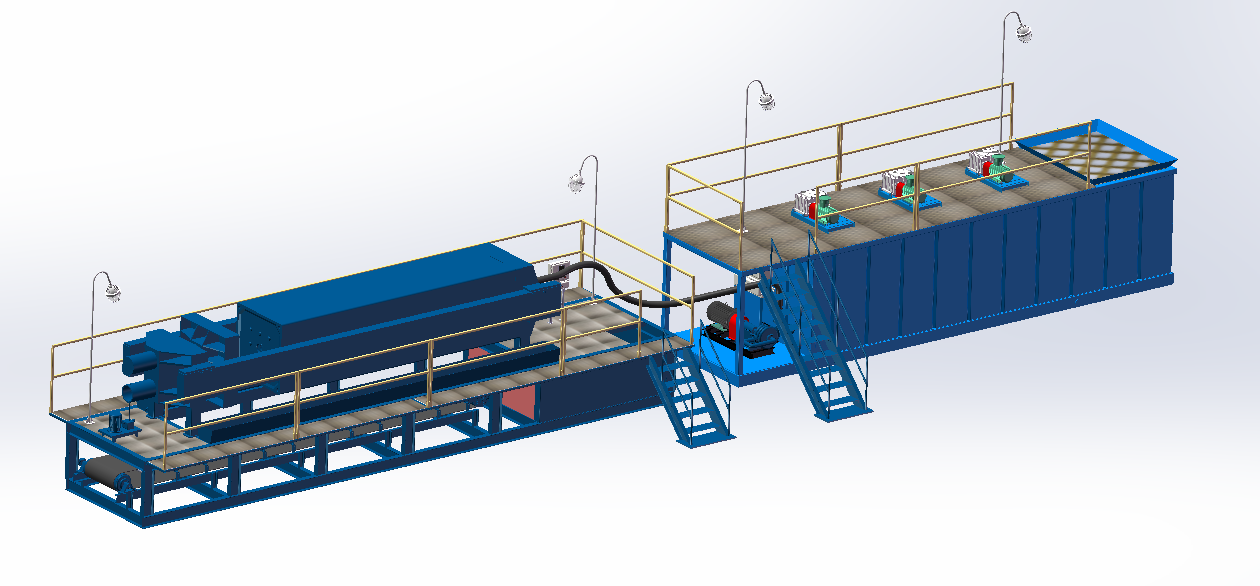
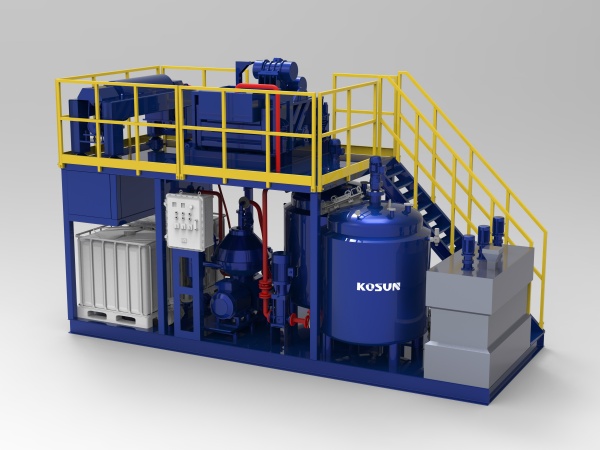
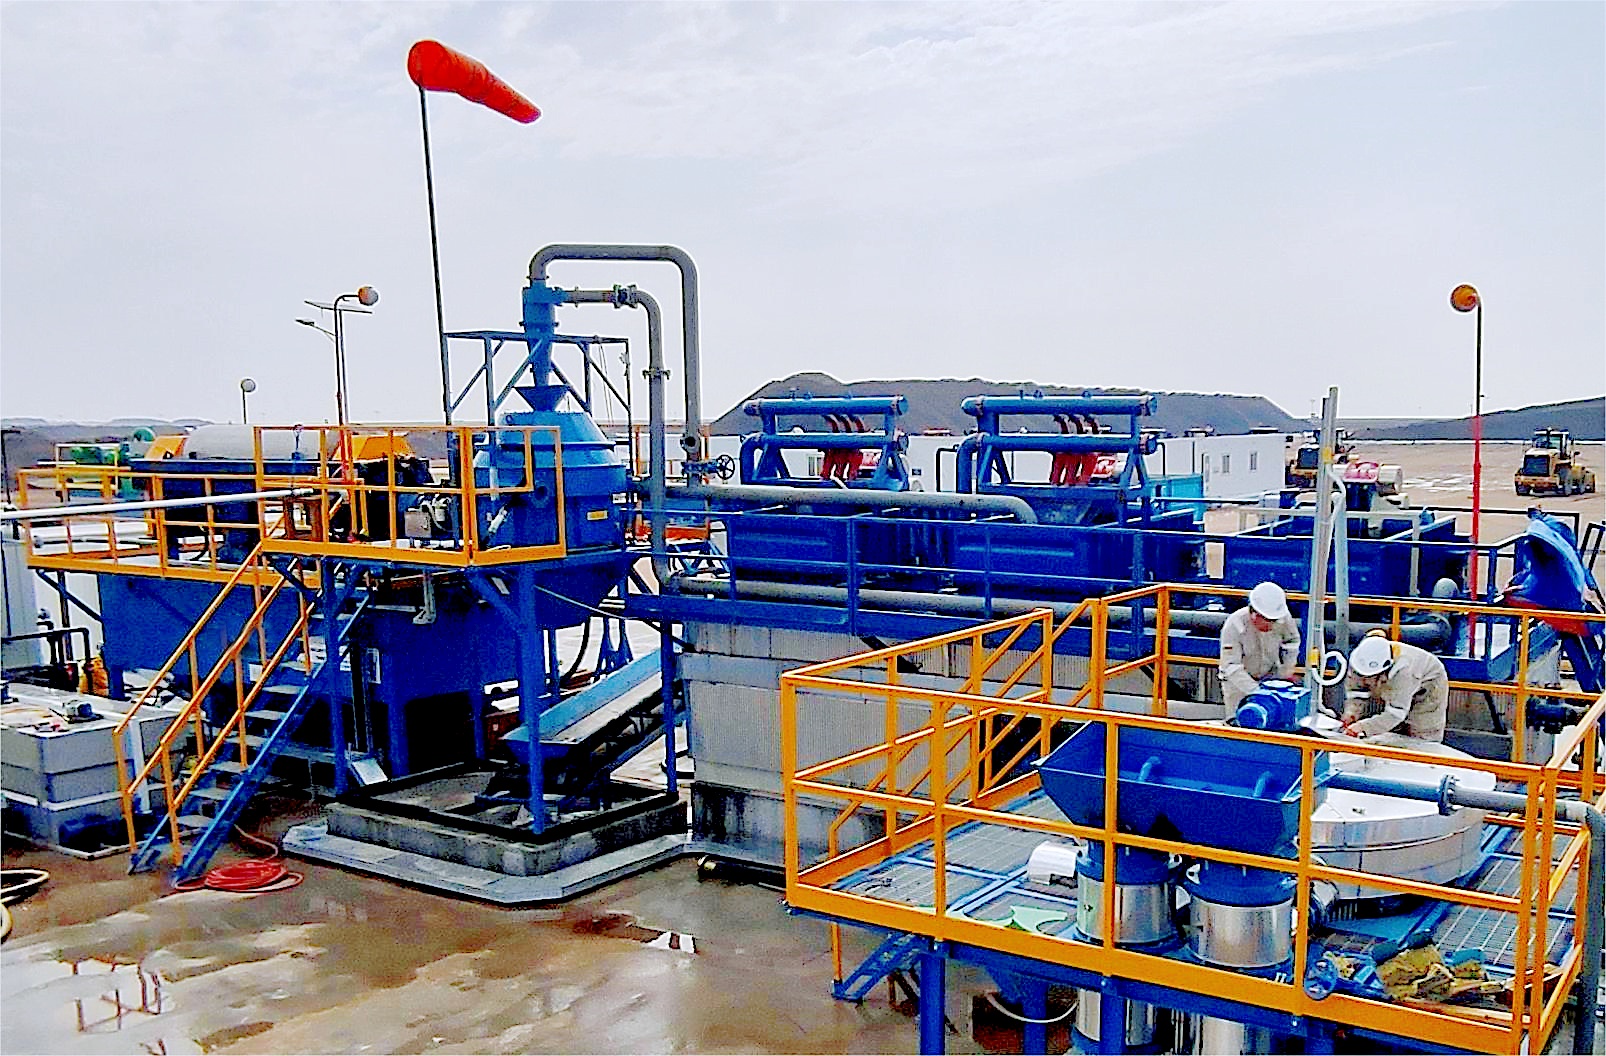
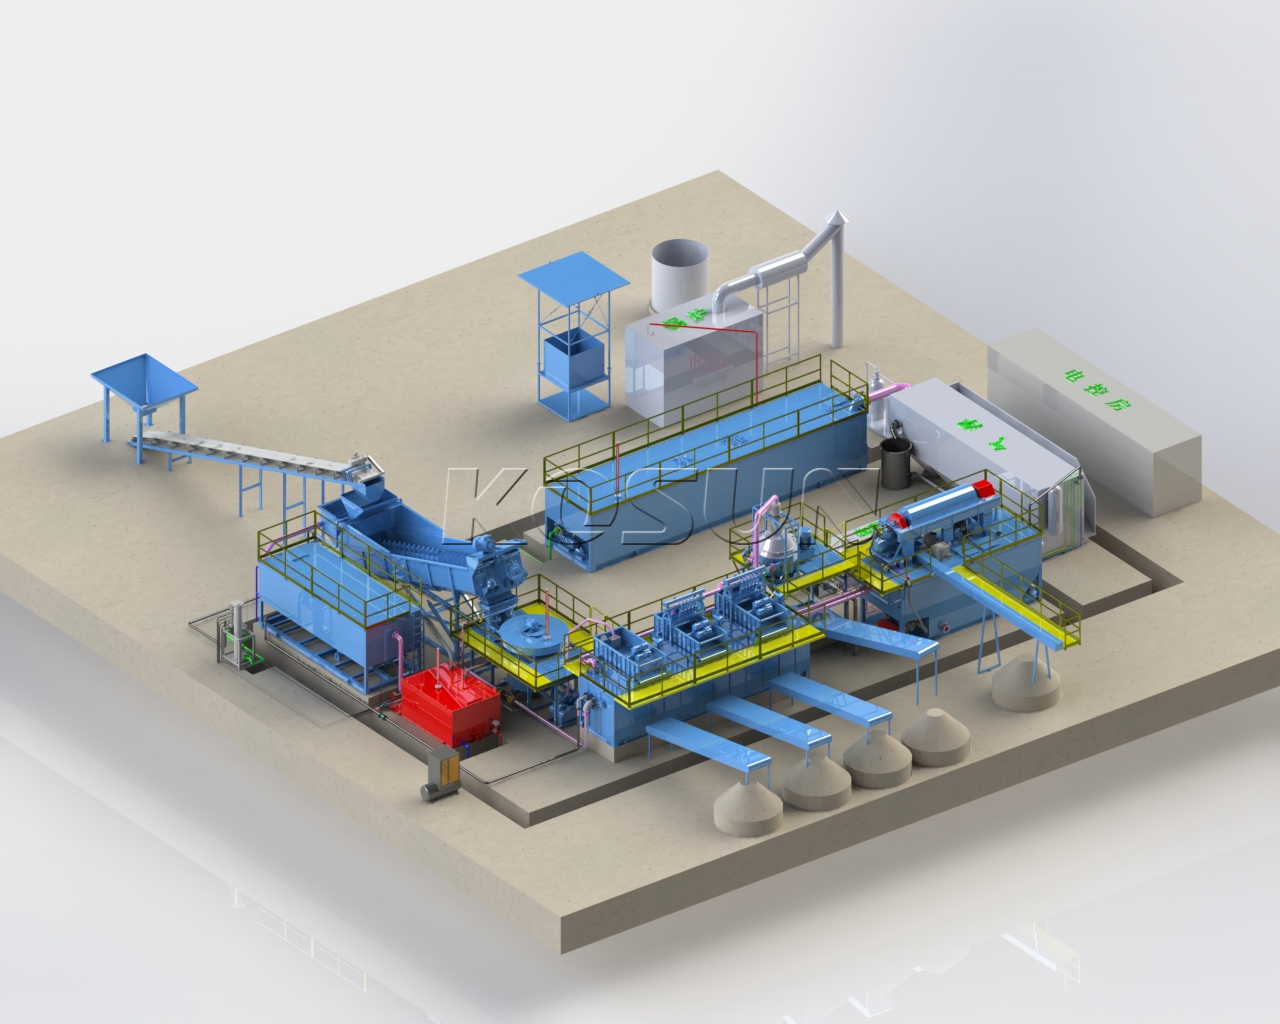
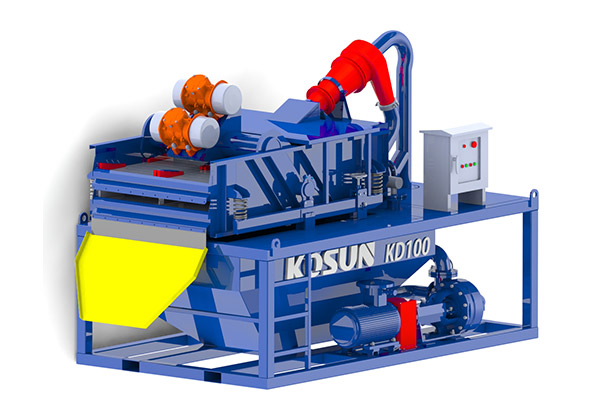
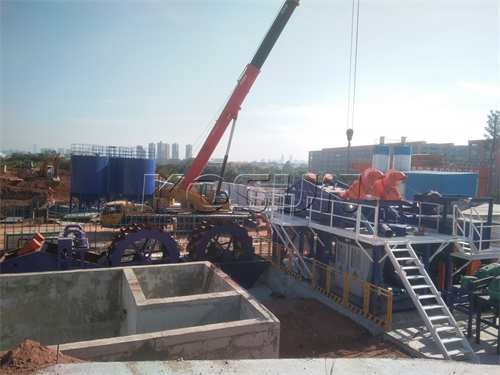
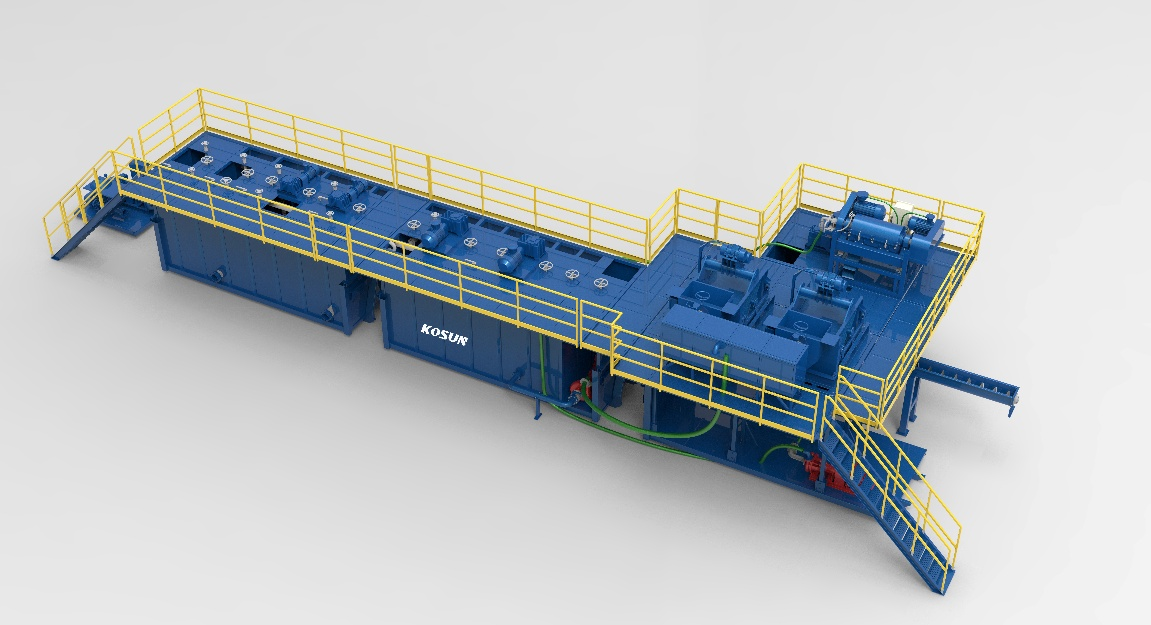
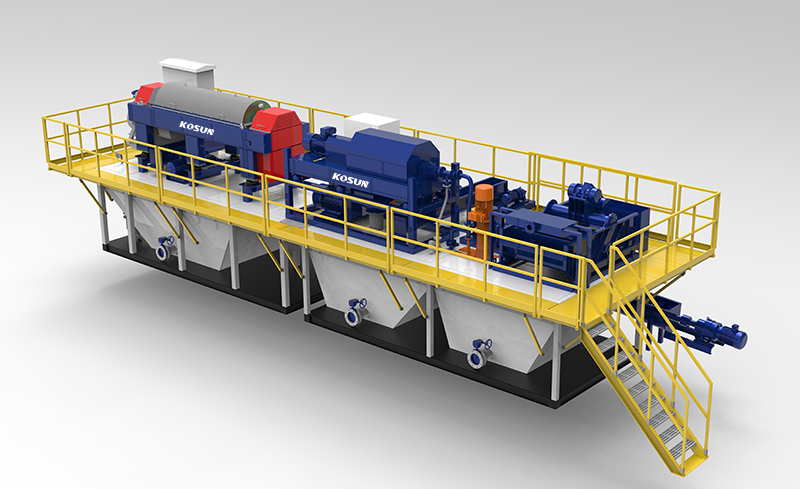
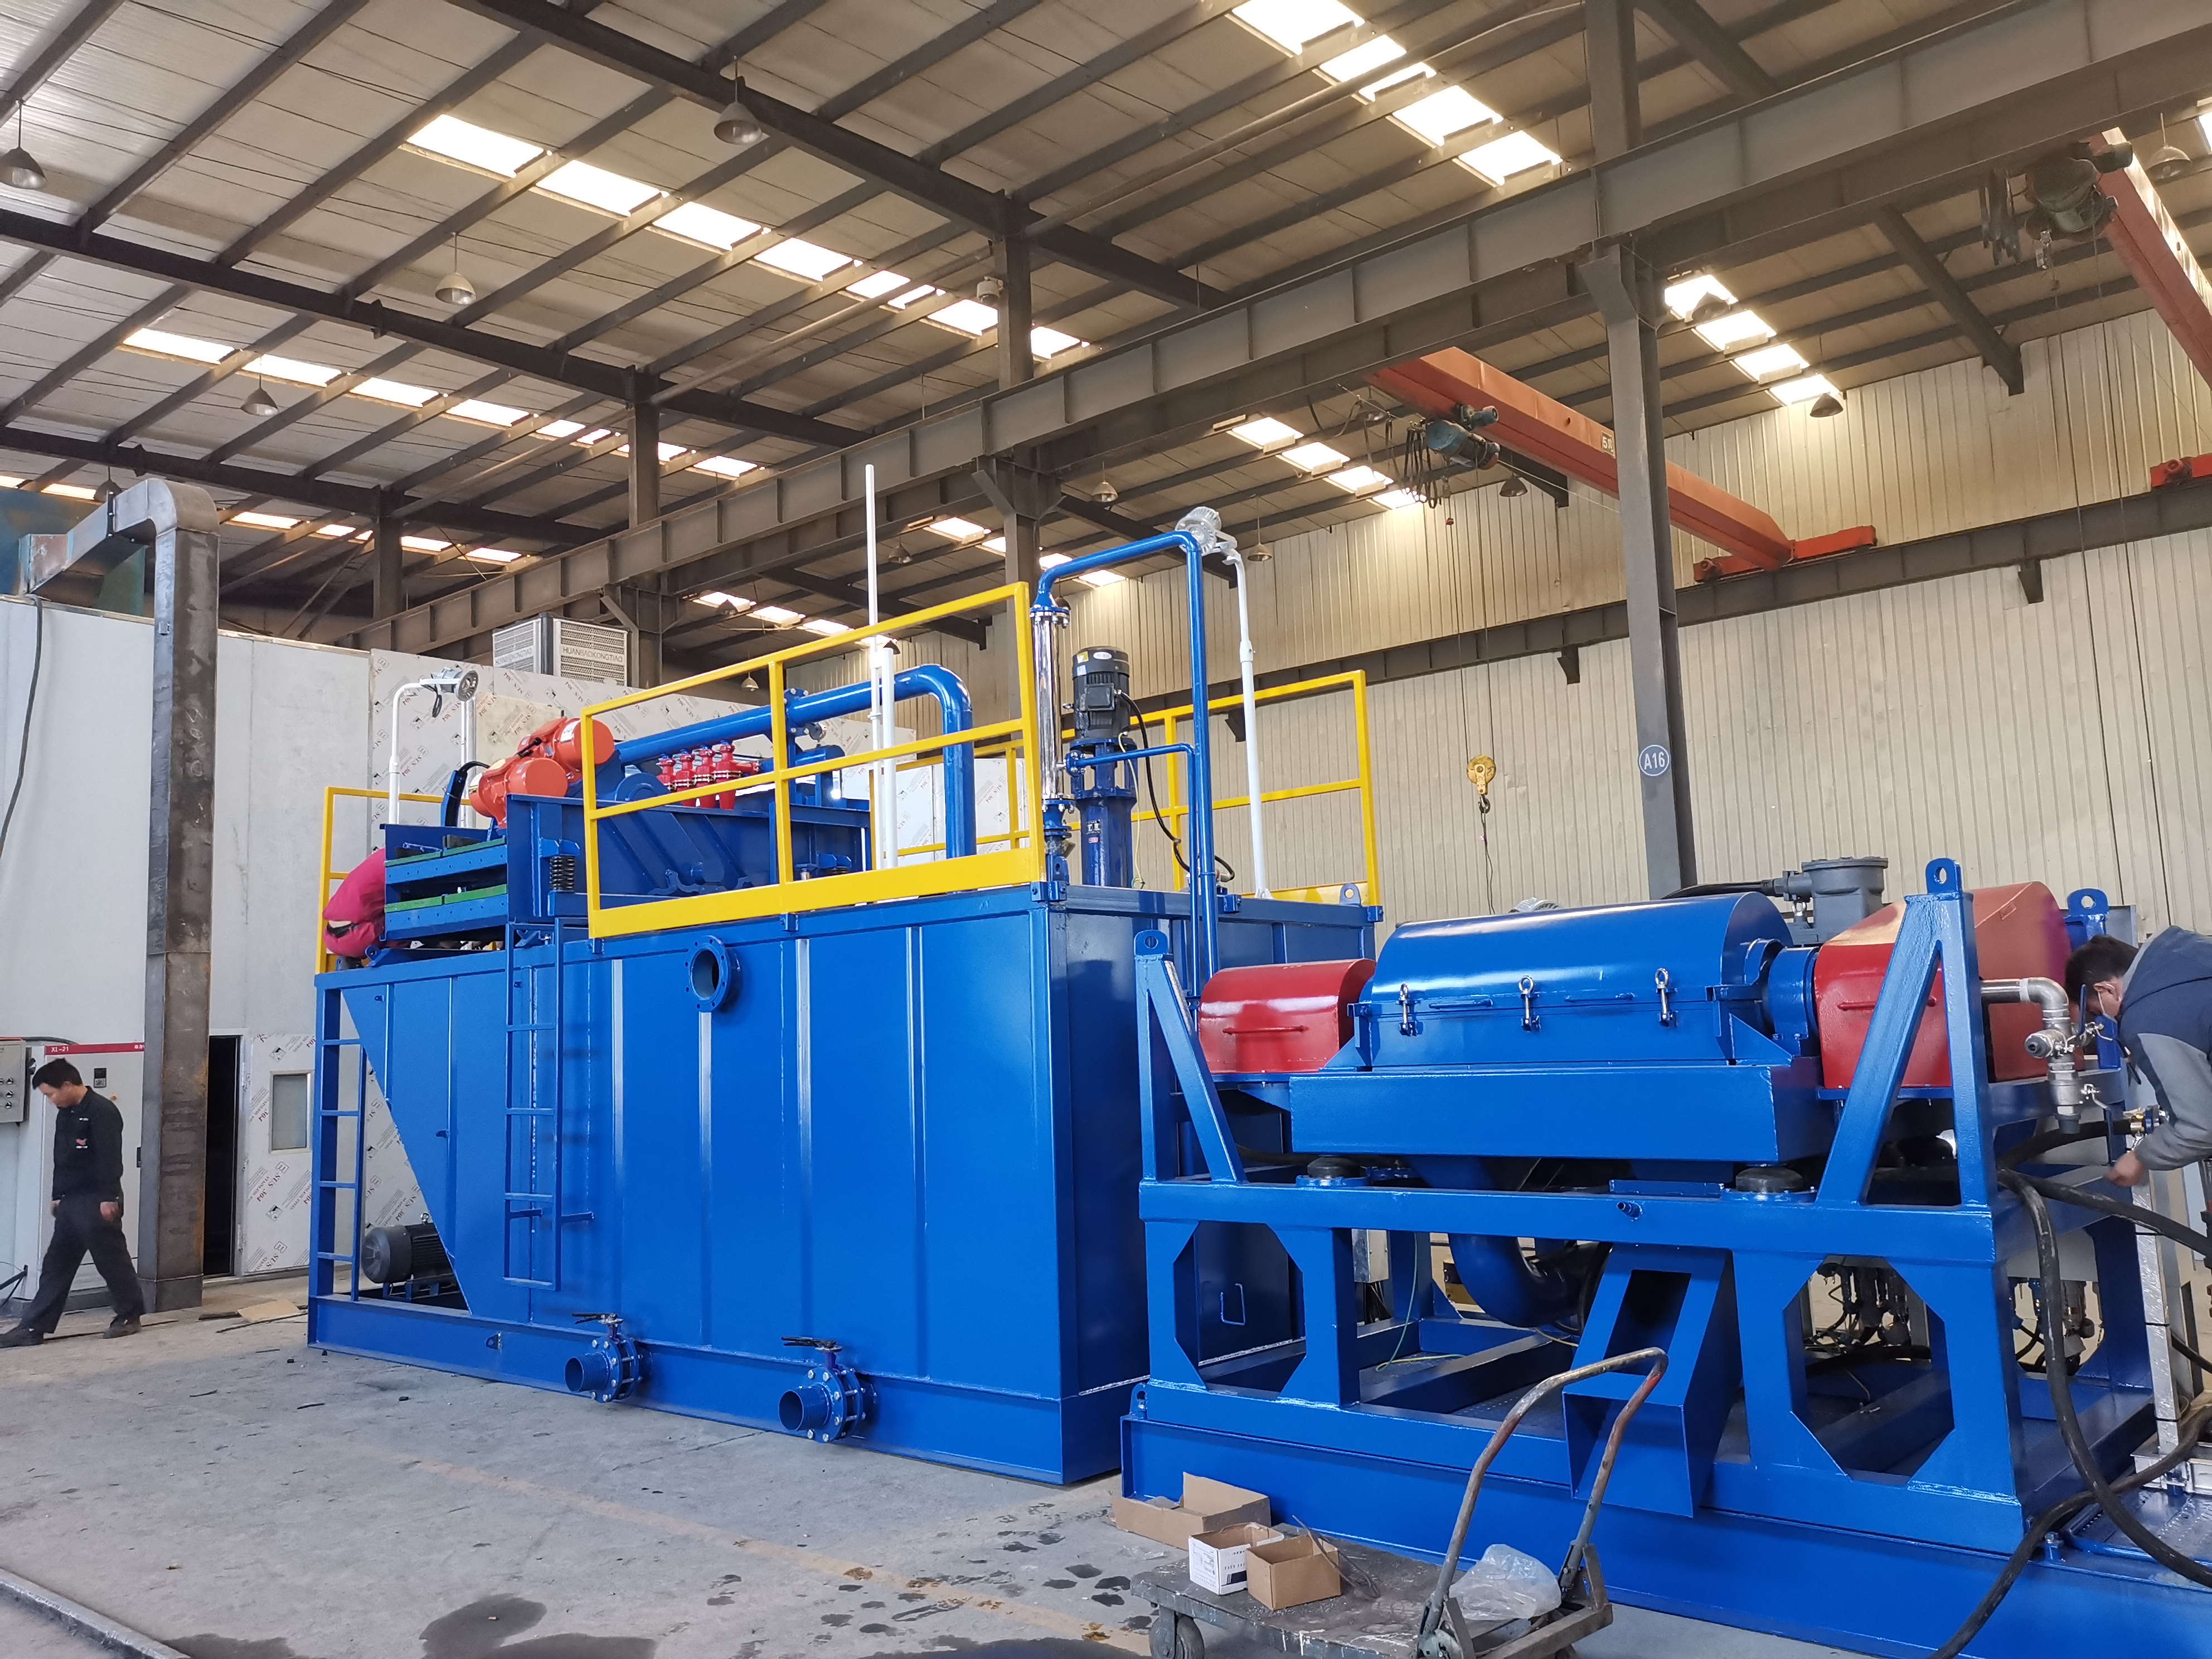
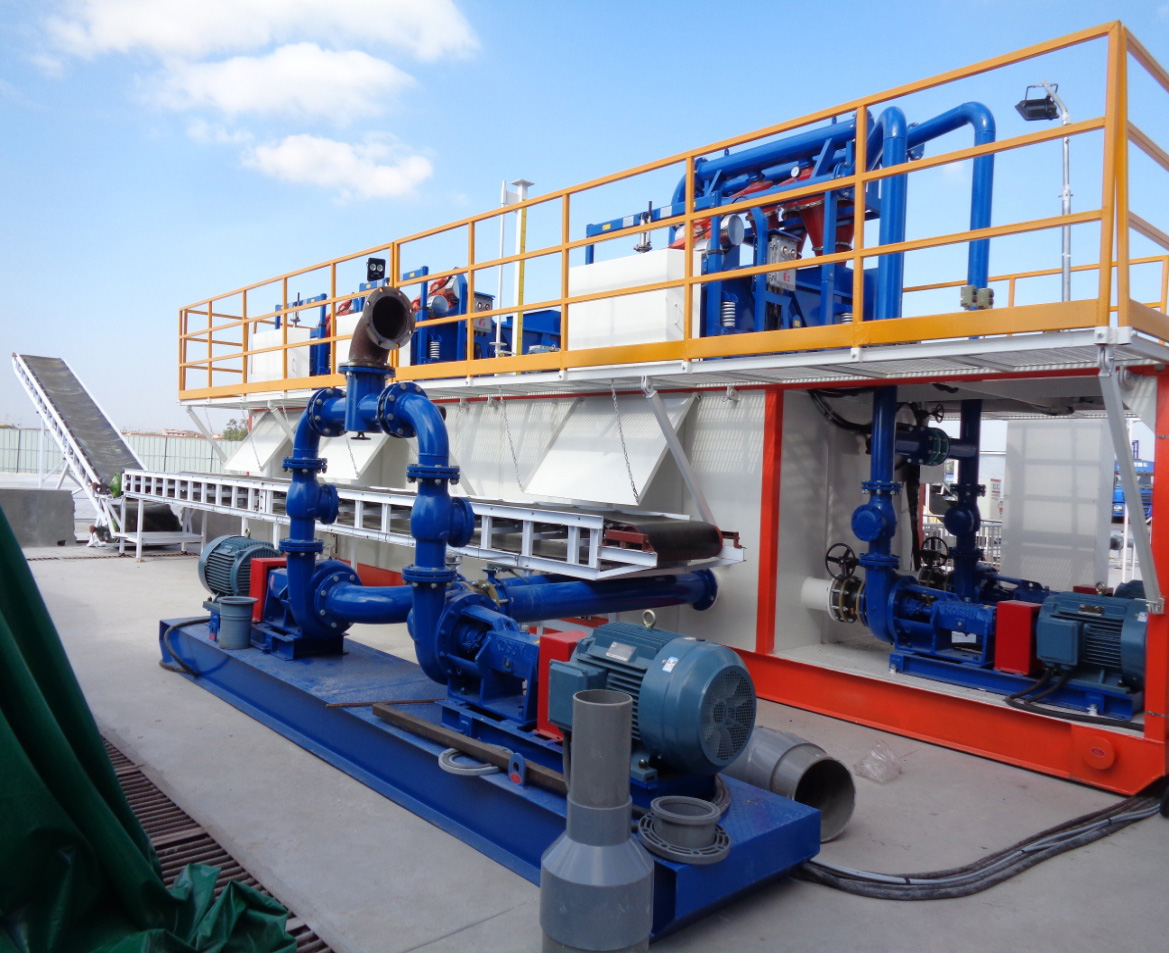
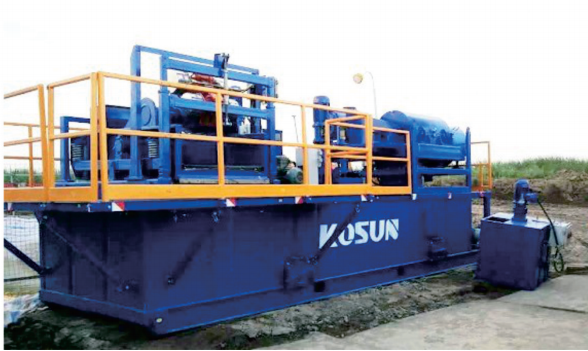
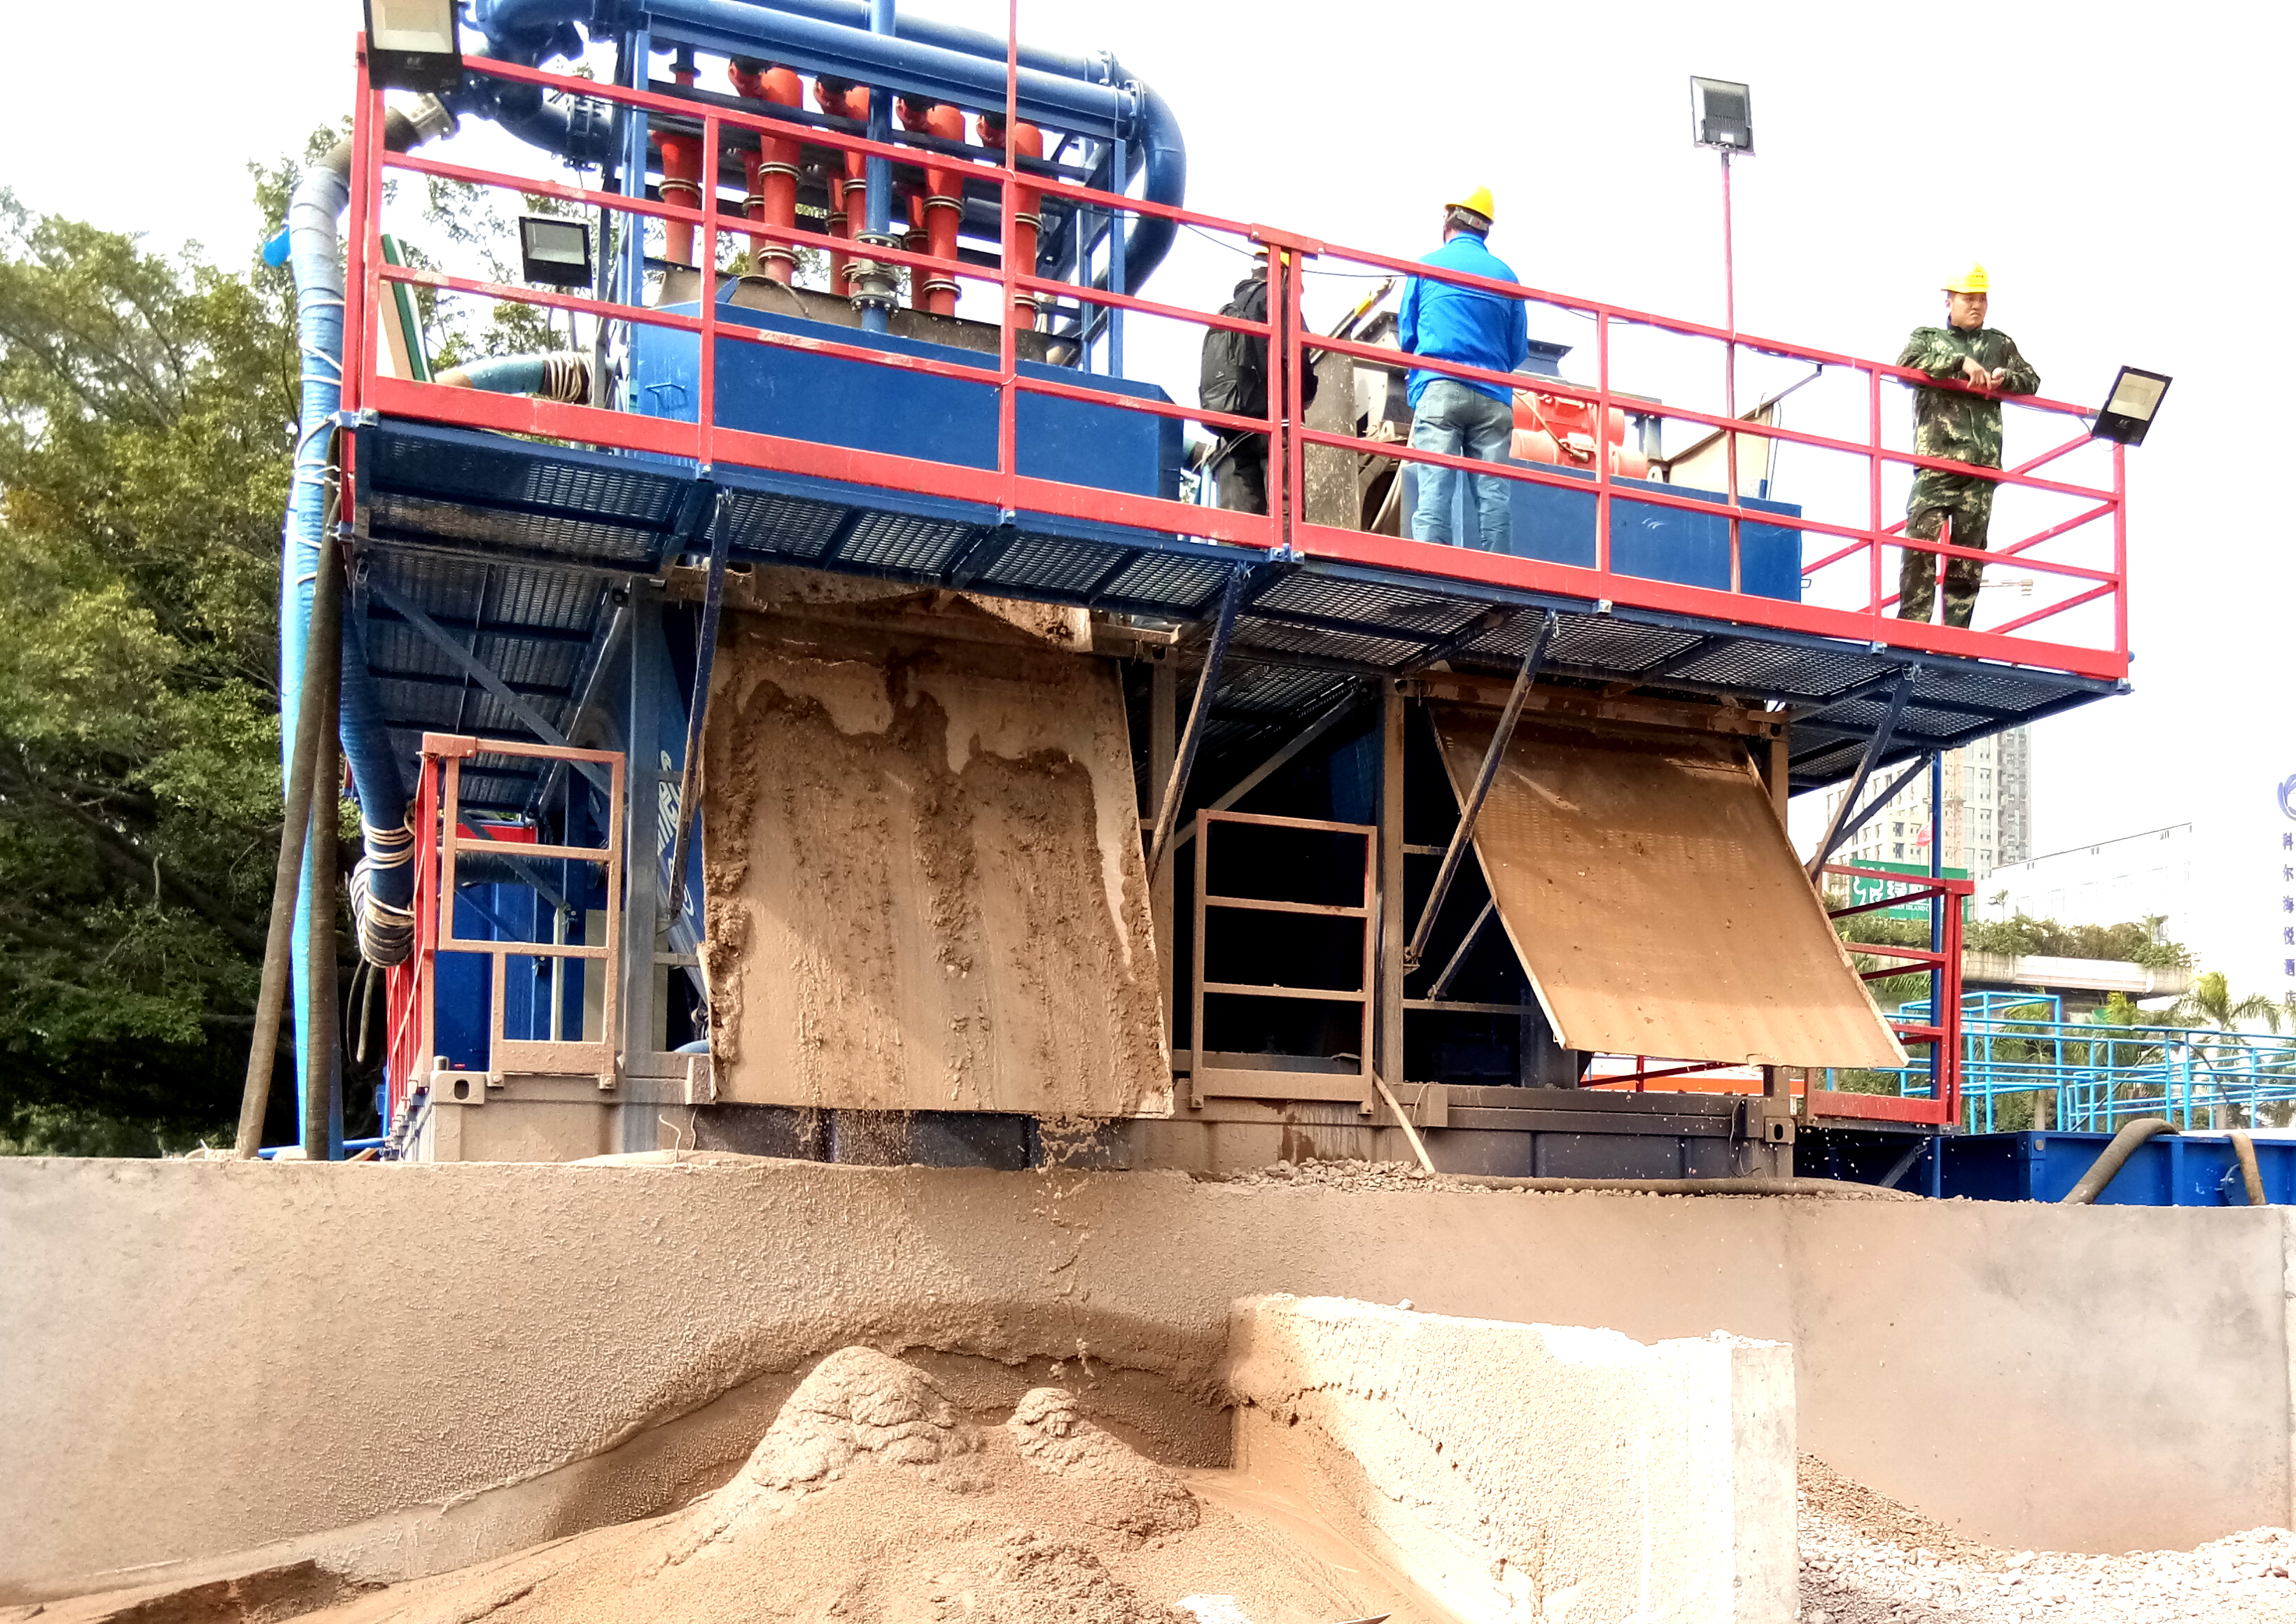
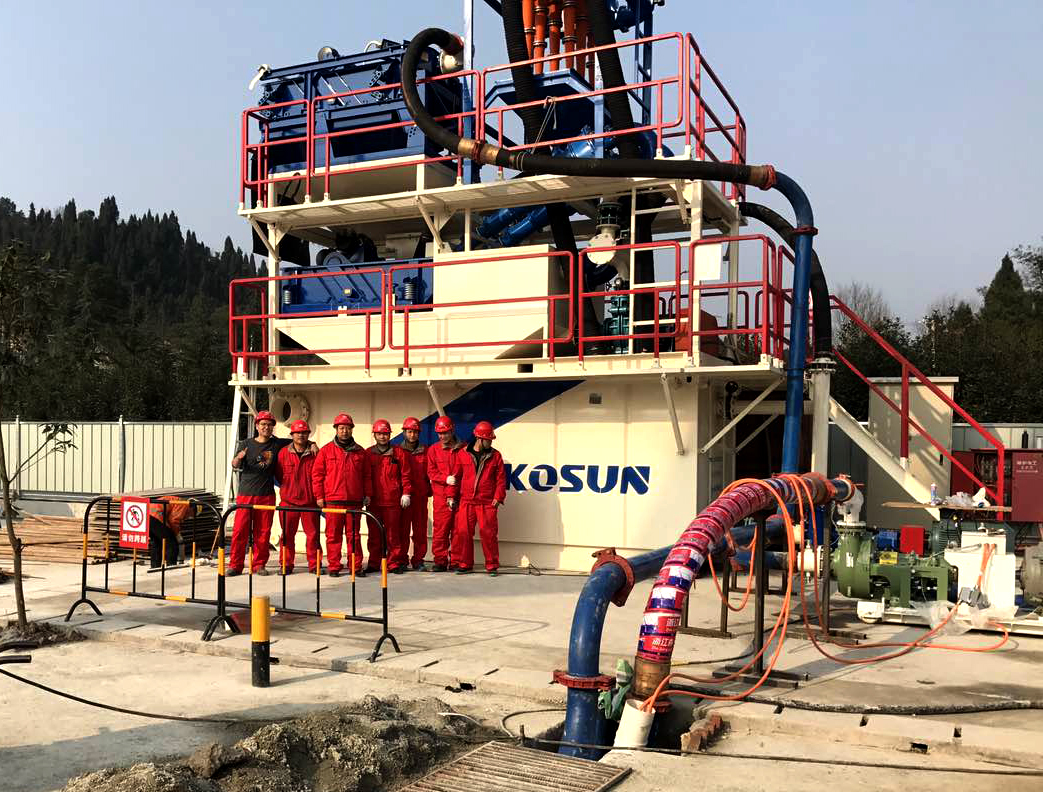
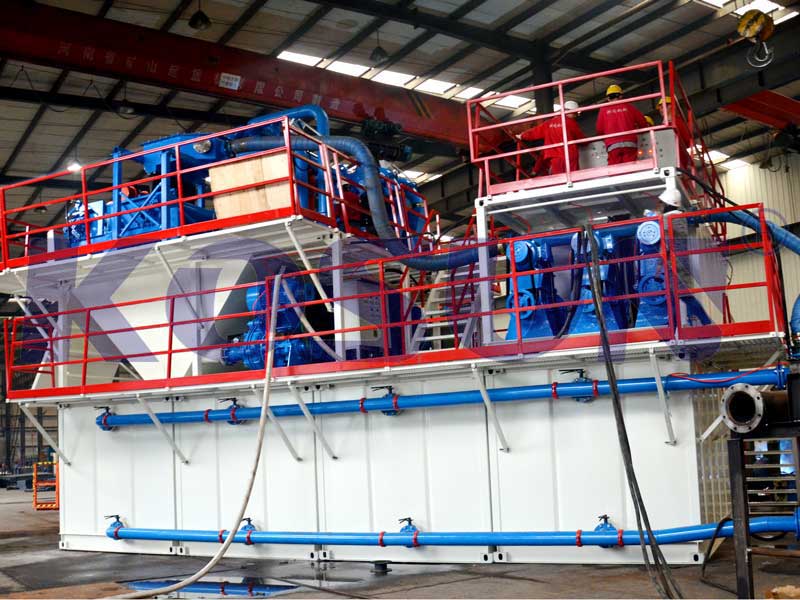
钻井液回收的核心思路其实不复杂,即把返出浆里没用的固相(钻屑、胶体颗粒等)逐级剔除,把有用的部分(重晶石、液相)留下来送回井里。而想要完成这道流程,靠单台设备是做不成的,得靠一套五级固控系统才能实现。
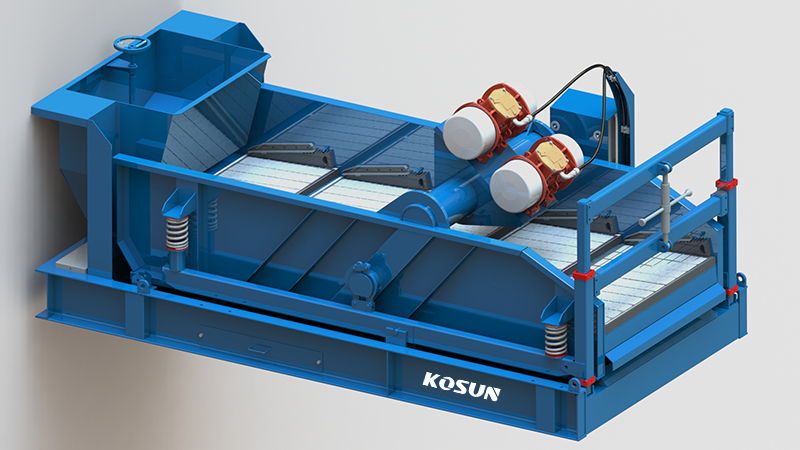
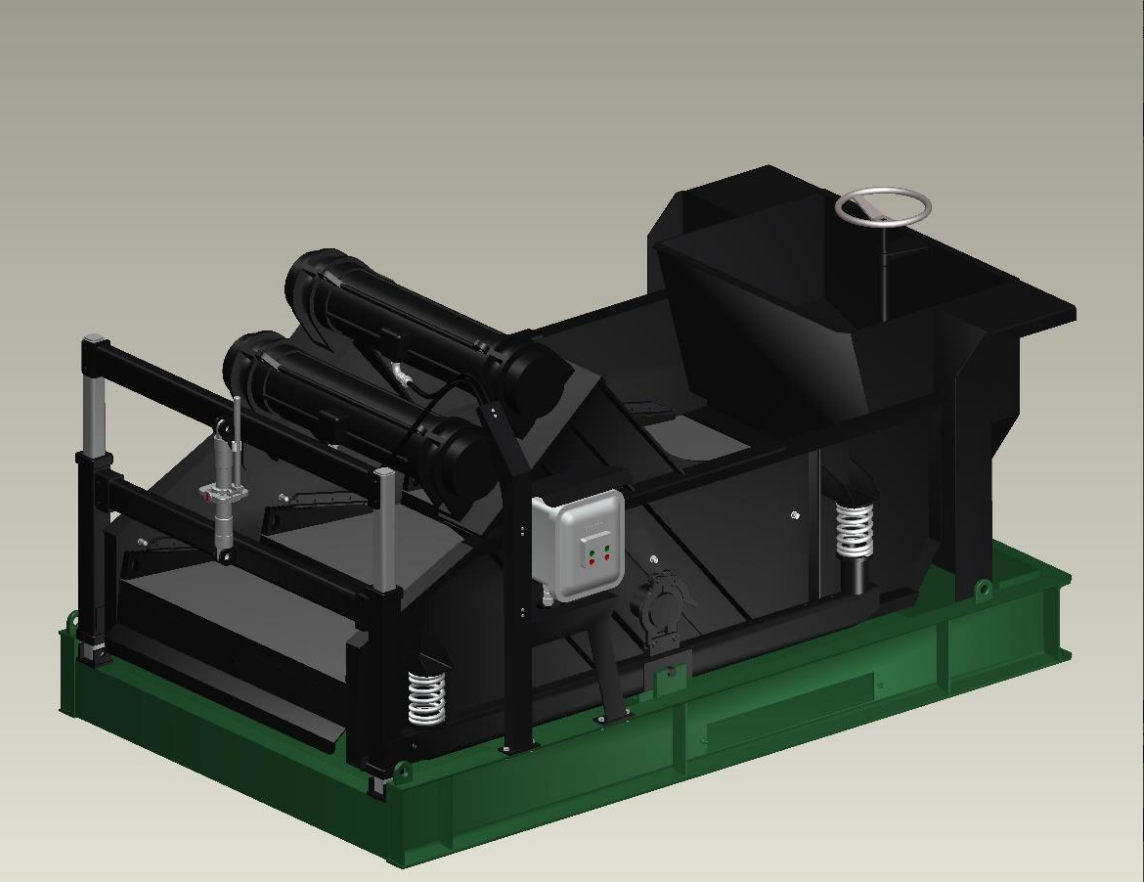
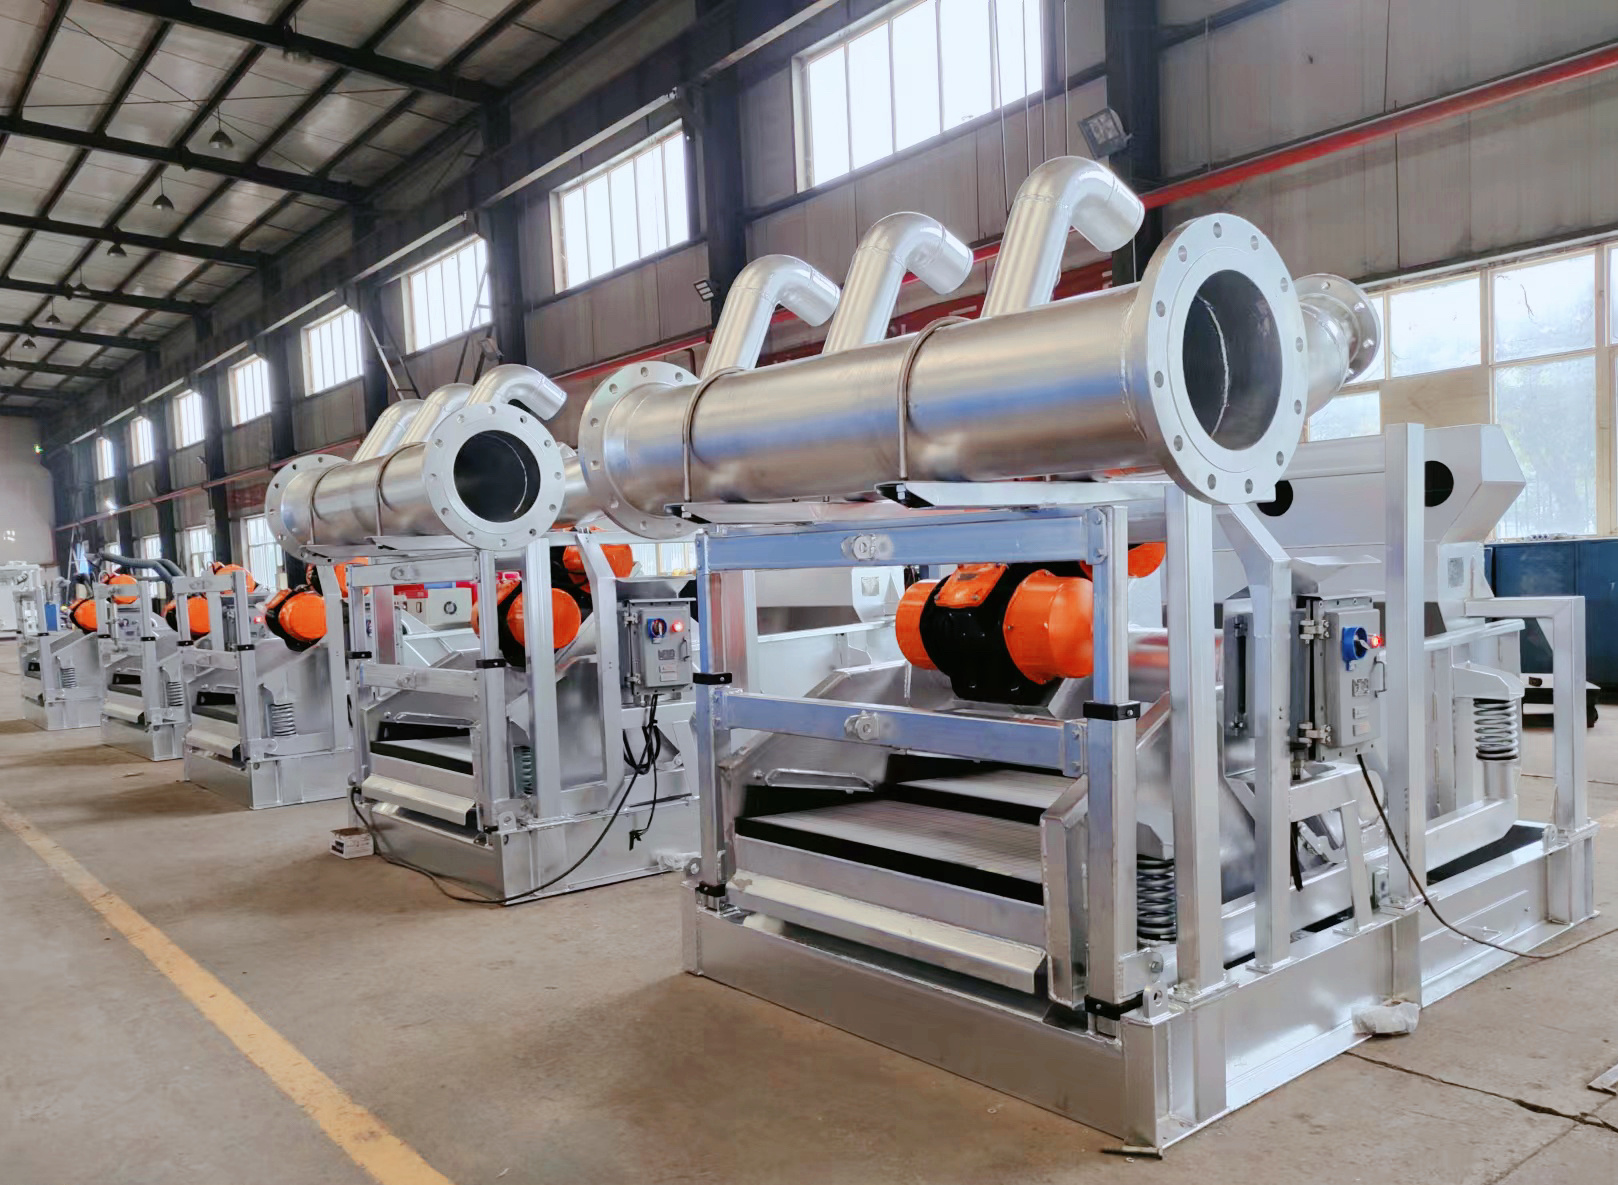
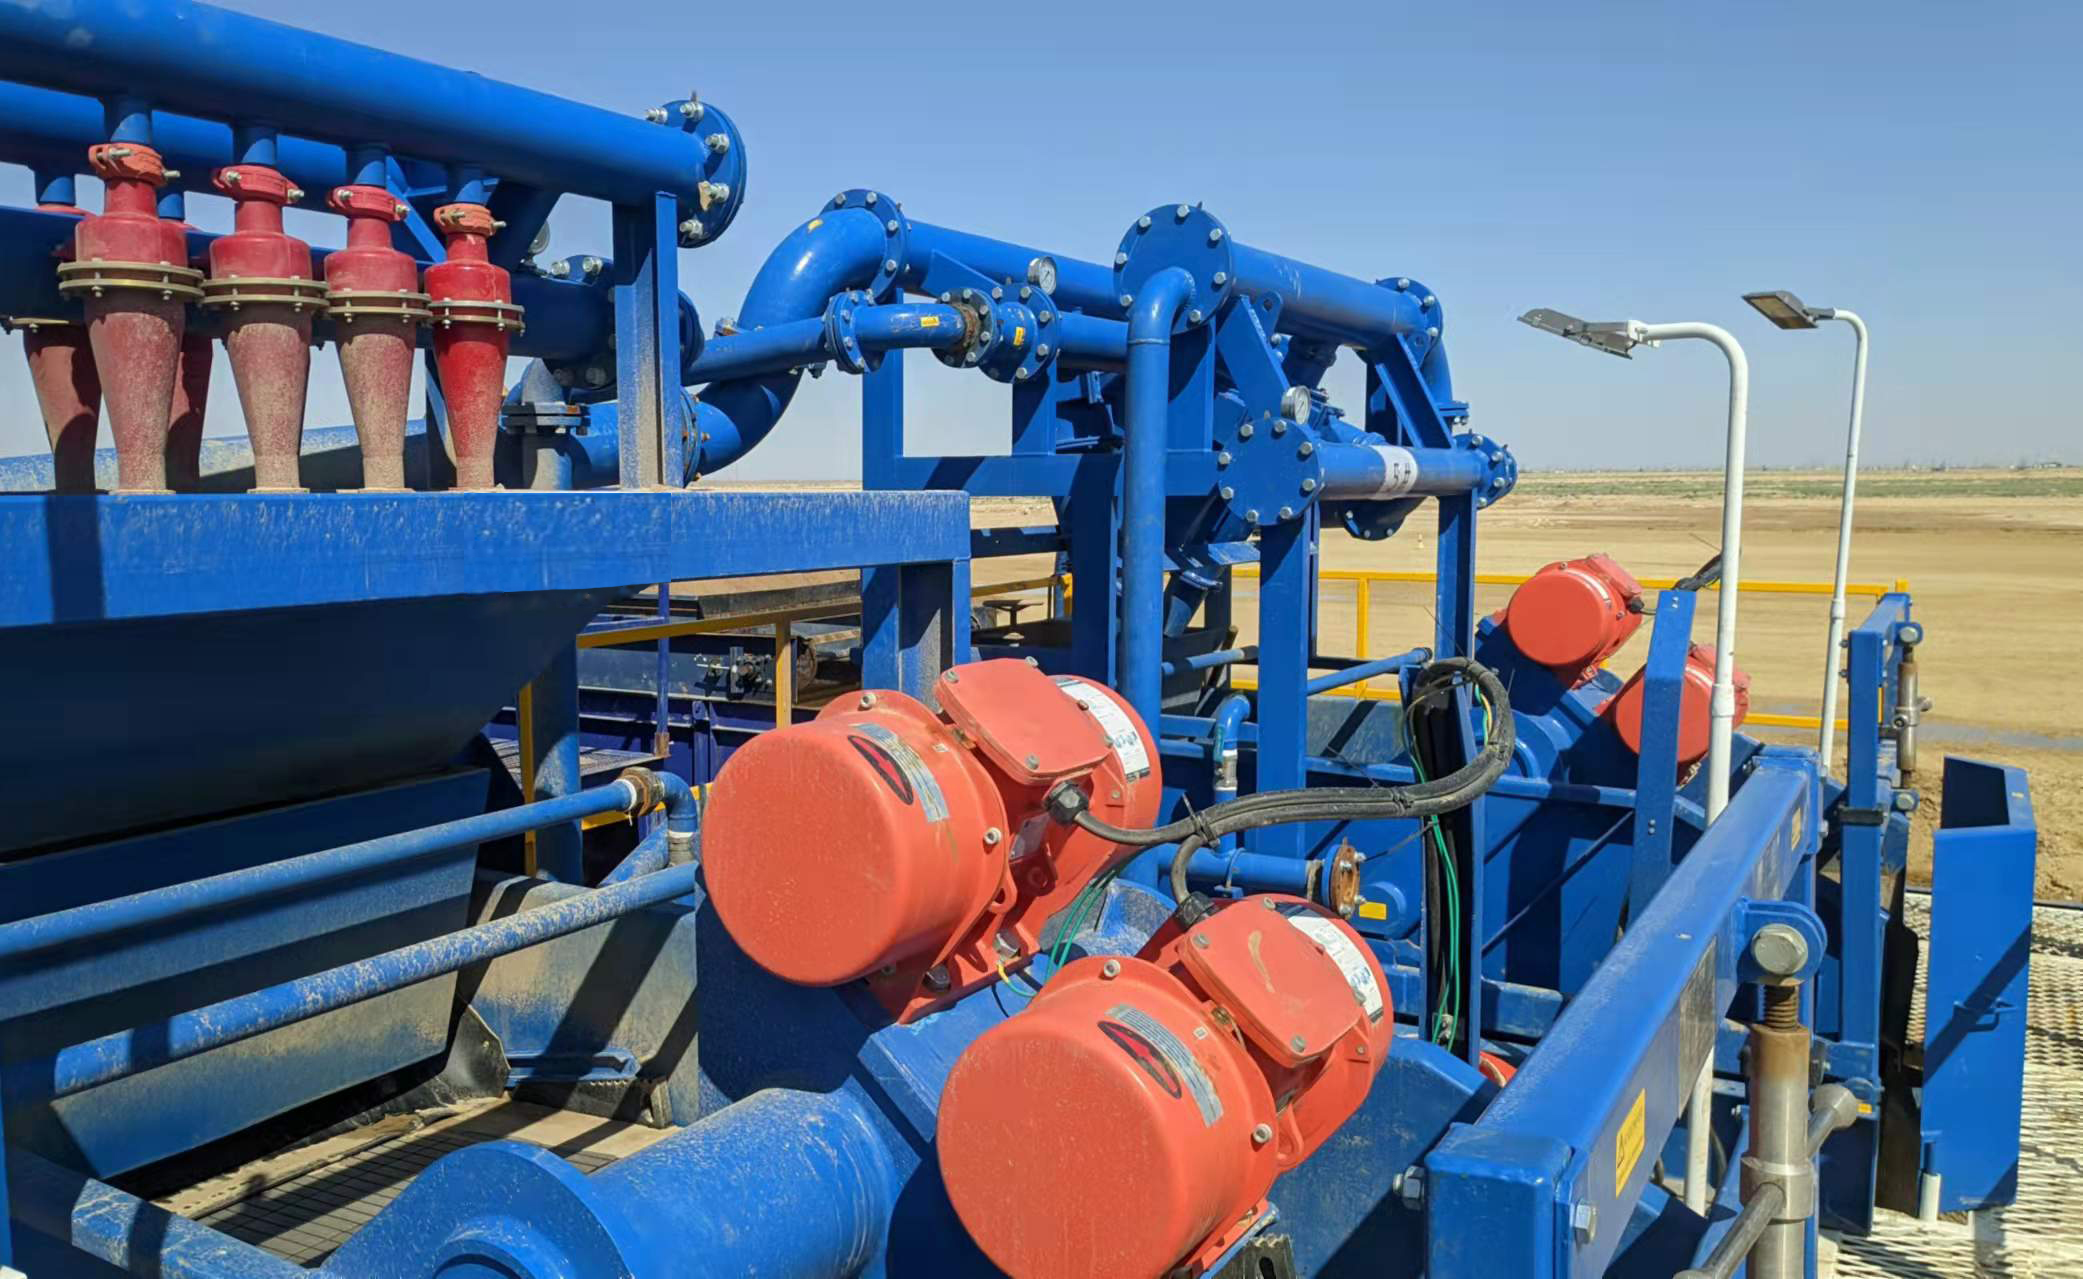
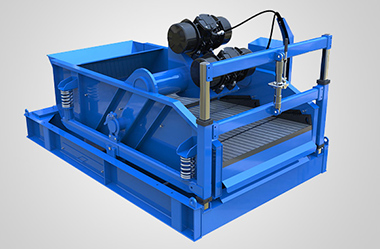
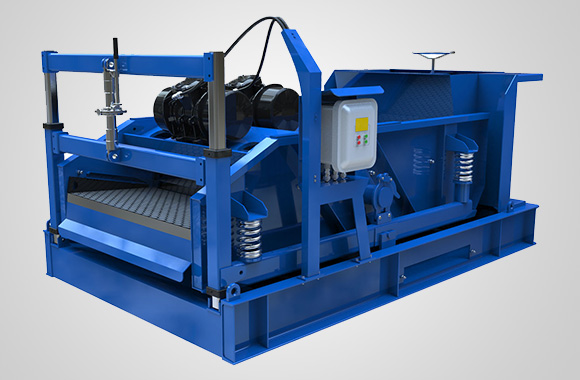
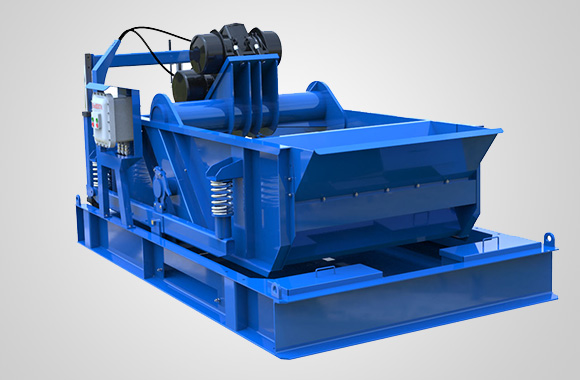
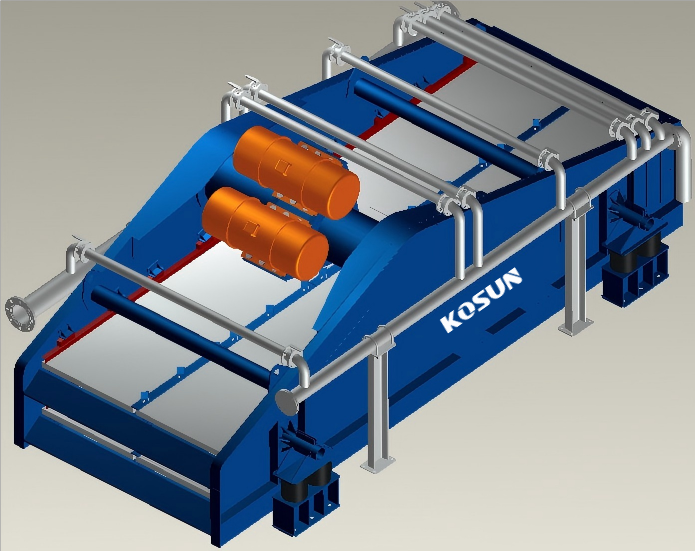
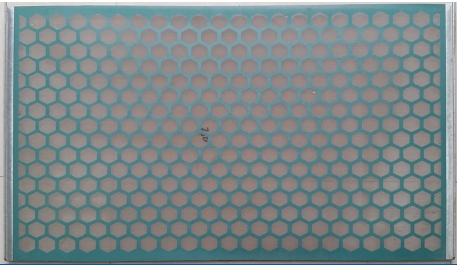
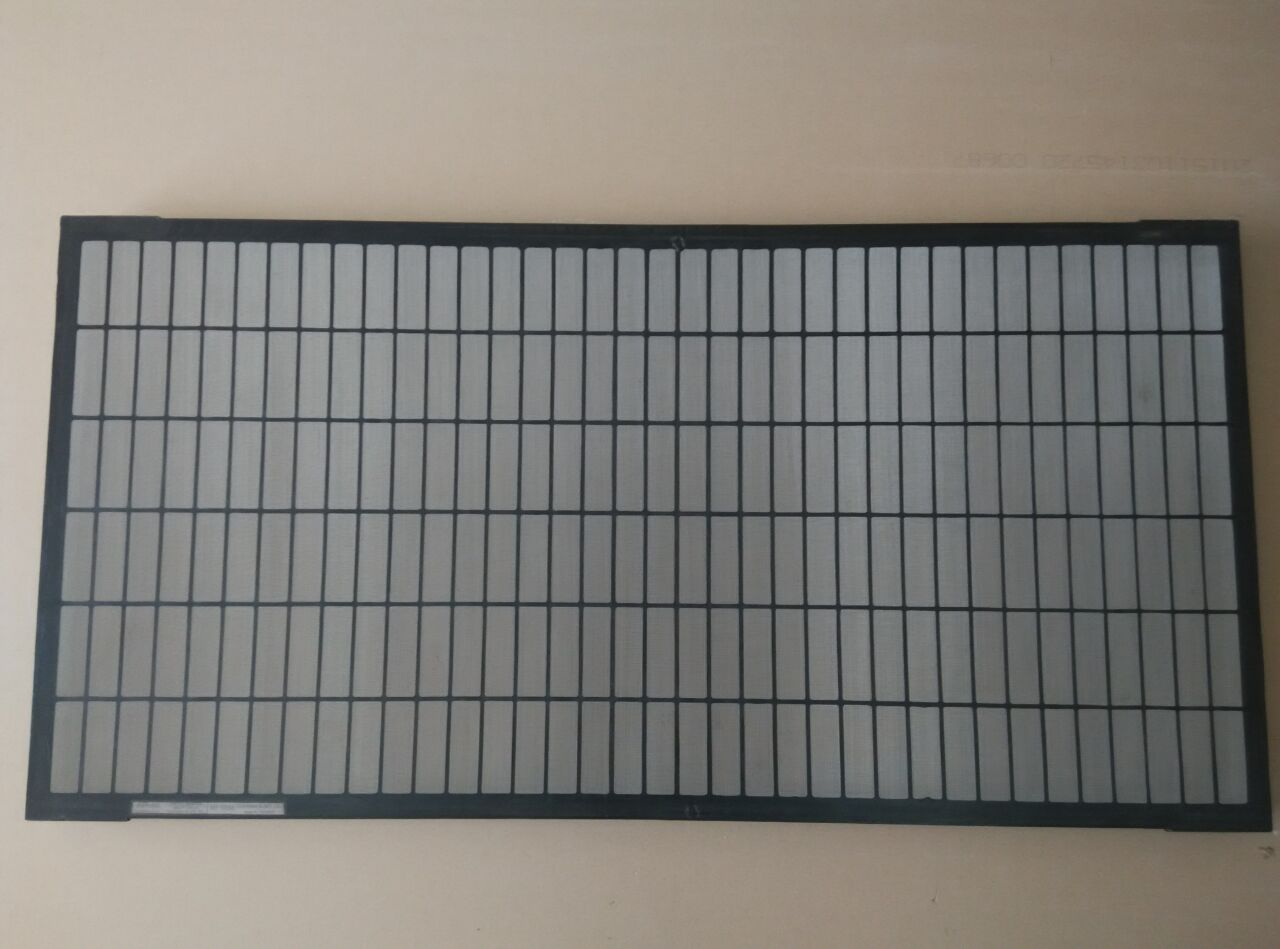
在五级固控系统中,第一级就是振动筛。返出浆从井口回来先上振动筛,靠振动筛分把大颗粒岩屑滤掉。这一级作用不仅是滤掉肉眼可见的钻屑,也能保护后面的旋流器、离心机不被粗颗粒磨损。科迅机械振动筛设备可以分离76μm以上粒度的固相颗粒。
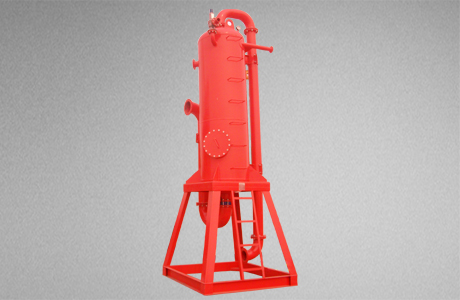
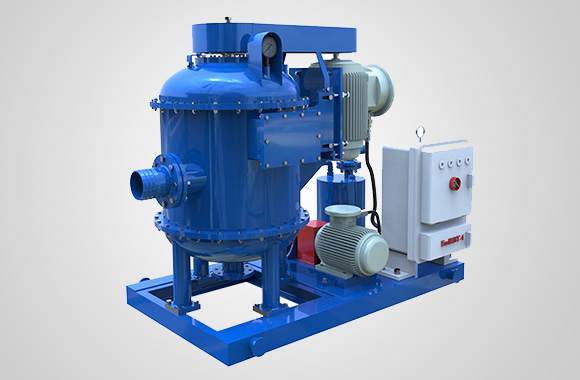
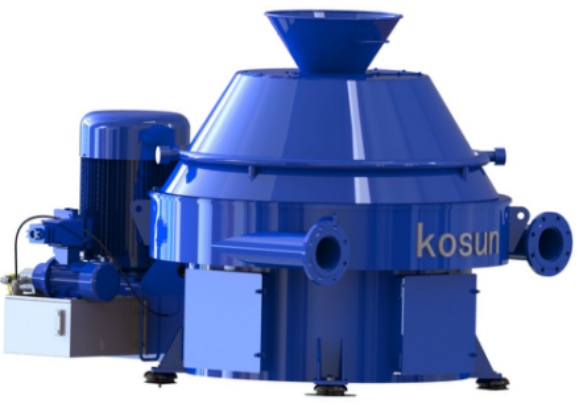
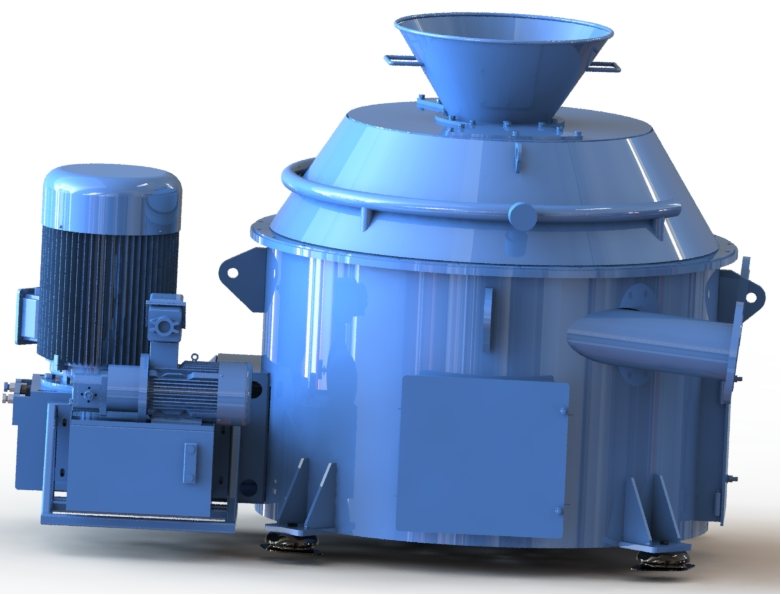
第二级是真空除气器。由于钻井过程中,井下气体混入钻井液中后,钻井液密度发生改变,影响钻井液携带泥沙的能力。此时,可通过除气仓上的真空除气器将钻井液中的有害气体排除,恢复钻井液密度,稳定钻井液粘度,完成对钻井液的二级净化。
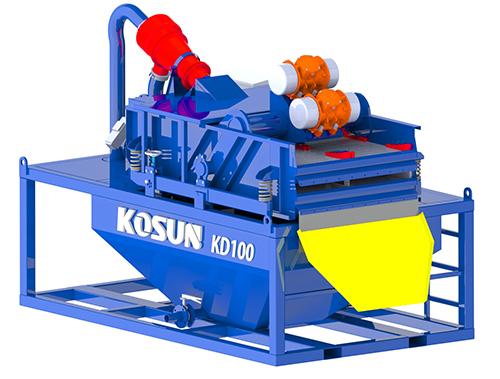
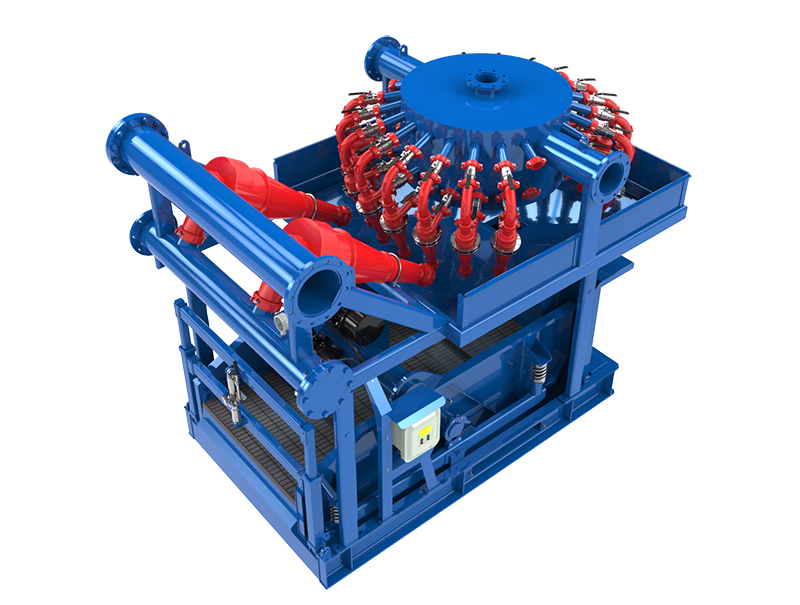
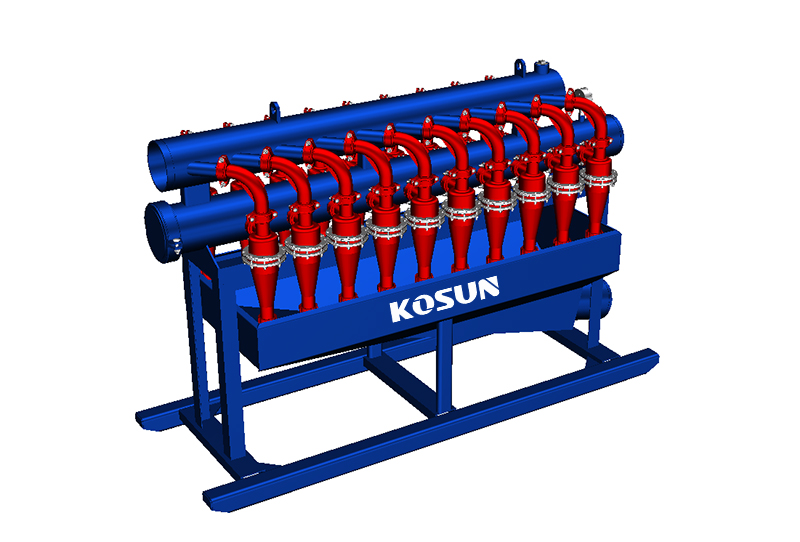
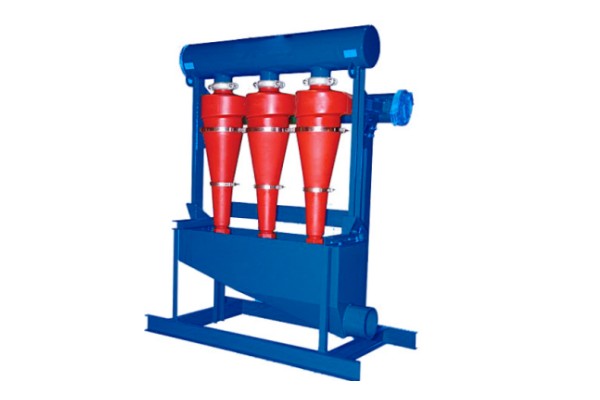
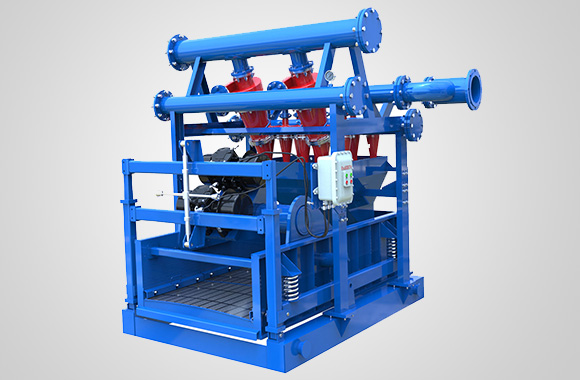
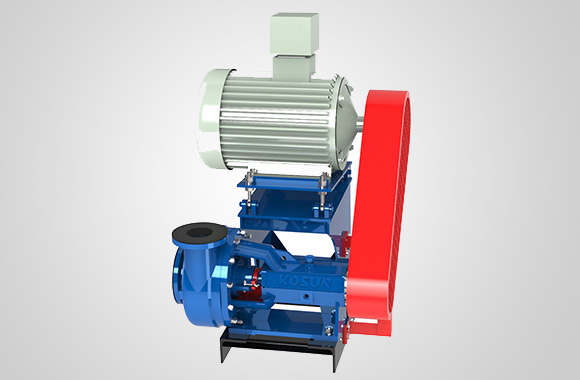
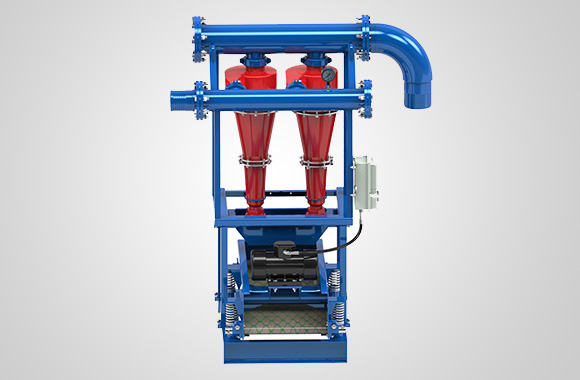
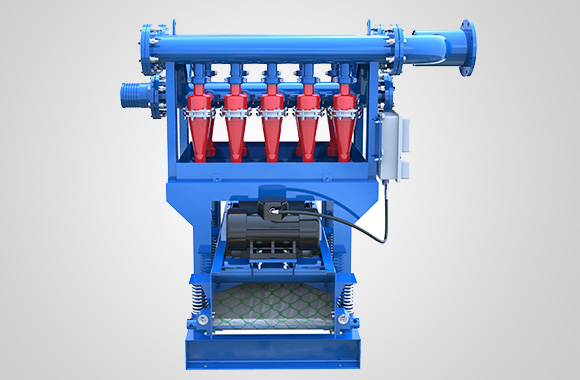
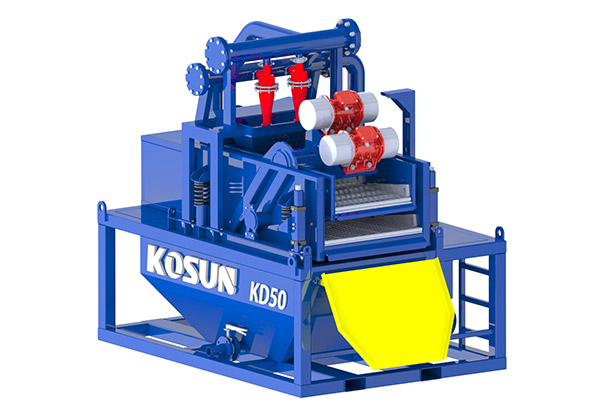
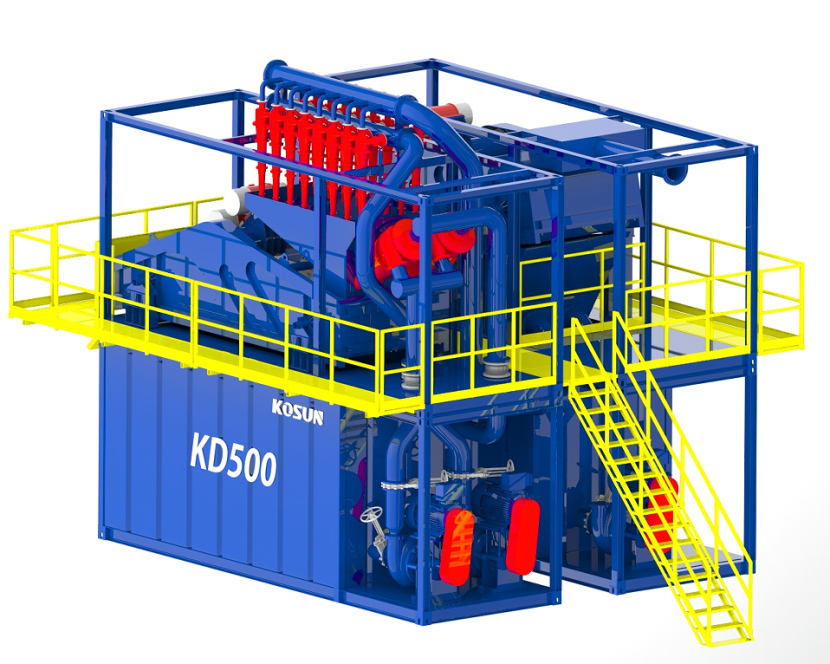
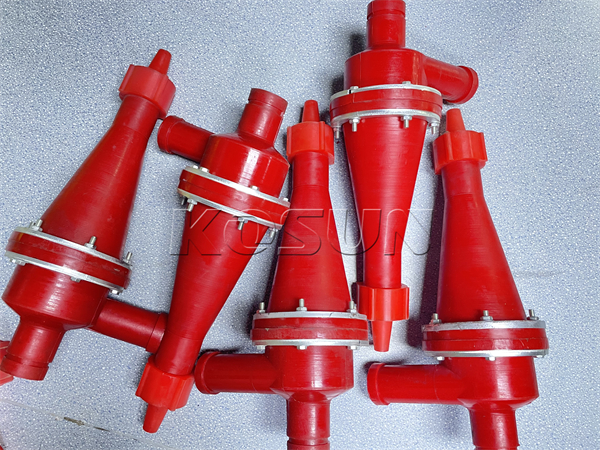
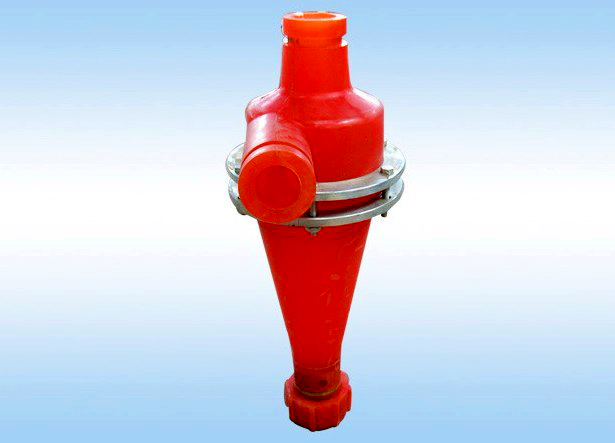
第三级是除砂器。经除气后的钻井液经砂泵抽吸进入除砂器,除砂器将钻井液47-74μm粒径的砂粒分离出来,完成除砂过程,即为三级净化。
第四级就是除泥器。经除砂器净化的钻井液直接进入除泥仓,除泥仓内钻将钻井液经除泥泵抽吸进入除泥器,在除泥器的作用下,14-47μm粒径的微小颗粒被分离出来,完成四级净化。
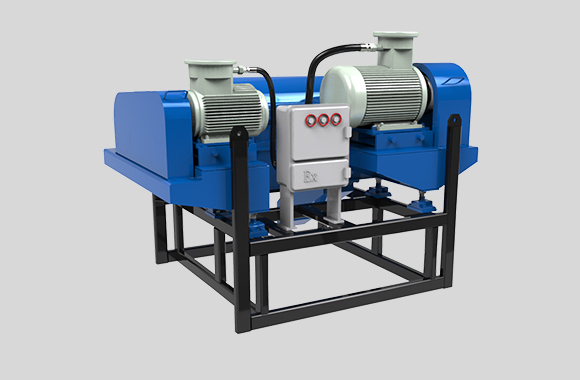
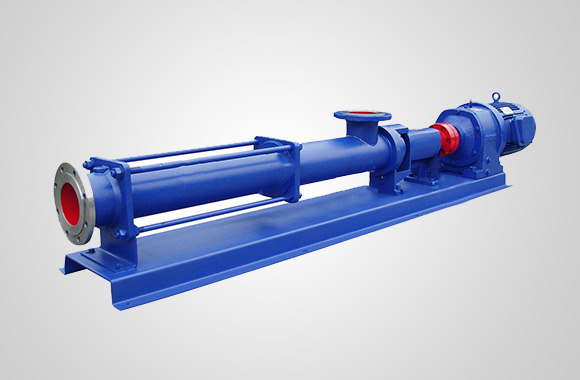
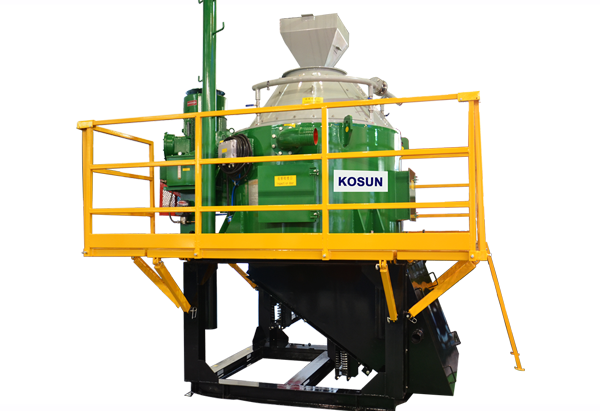
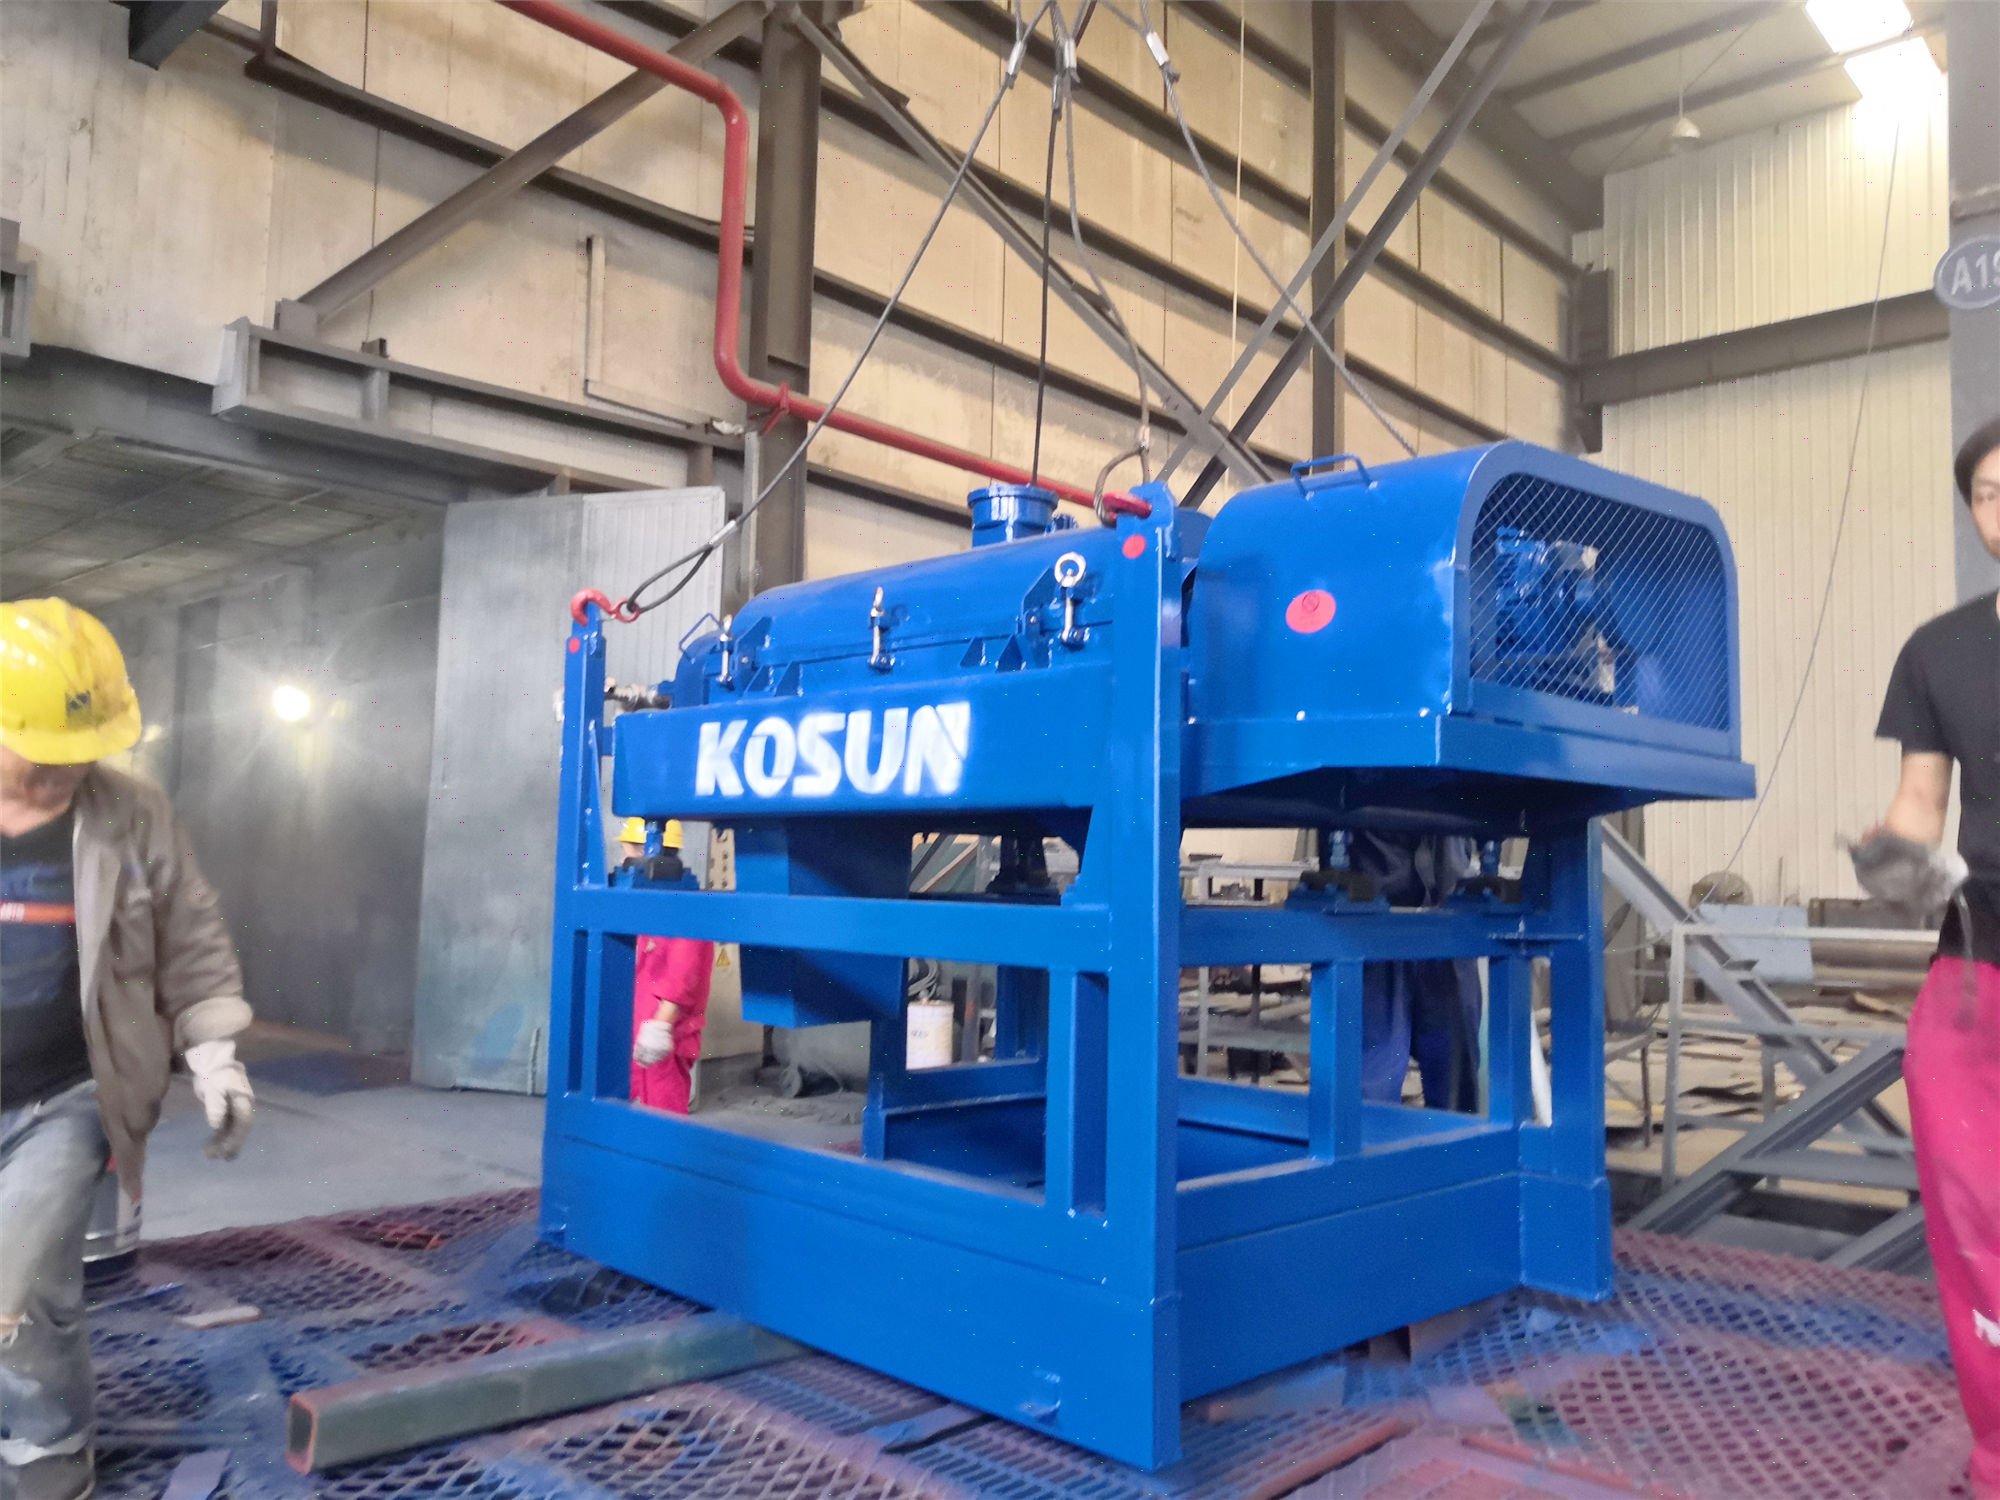
第五级是离心机。钻井液经过前面四级净化后,在螺旋泵的作用下输入到离心机内,离心机使粒径≥2μm的颗粒被分离出来,处理后的泥浆比重和粘度都可以达到理想水平。
通过上述五级净化处理,这能把重晶石回收率做到可用水平,液相复用率明显提升,末端排出的钻屑含水率低、便于运输处置。深井、高密度重晶石泥浆尤其明显——加重材料省下来,废弃量降下去,环保验收也更容易过,真正实现回收钻井液。
↓下一篇:最后一篇